
金属研削サービス
SR MFGは、表面の平坦化、溶接部のなじみ処理、エッジ仕上げ、および管理されたヘアラインまたは研削テクスチャを必要とする板金部品向けに金属研削サービスを提供しています。.
突起状の欠陥の除去、目に見える段差のなじみ処理、表面の均一性向上、および研磨・コーティング・組立・最終外観承認のための前処理を行います。外観重視の部品では、ヘアライン方向、A/B面ゾーン、粗さ目標値、承認済みサンプルとの一致を管理できます。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
金属研削とは?研磨・バリ取りとの違い
金属研削とは、段階的に細かい砥粒を使って表面を平坦化する加工とお考えください。砥粒とワーク間に制御された相対運動を生じさせることで、研削は余肉を予測可能な方法で除去し、顕著な工具痕、溶接段差、深いキズを平坦化して、より均一で安定した表面に仕上げます。実際には、研削は通常、研磨ベルト、研削ホイール、または研磨ブラシで行われます。.
より高い光沢、さらには鏡面仕上げが目標の場合、研削の後に通常研磨やその他の仕上げ工程が続きます。.
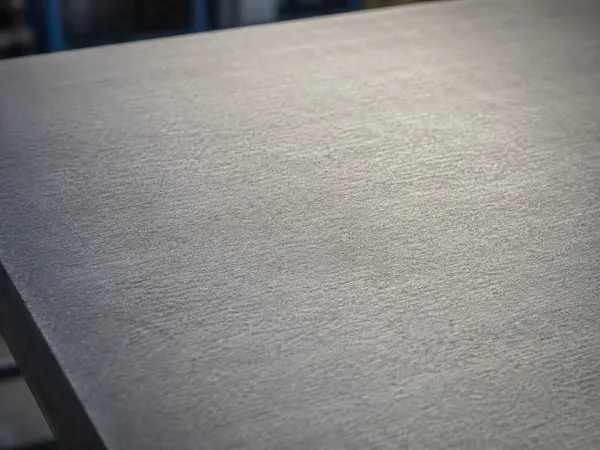
研削 vs. 研磨 vs. バリ取り
これらの工程は似て見えるかもしれませんが、解決する課題は異なります。以下の比較を参考に、部品に適した仕上げ、エッジ状態、検査要件を定義してください。.
研削
表面平坦化、欠陥除去、テクスチャ管理。.
工具痕、溶接段差、深いキズ、不均一な表面。.
より平坦で均一。高い光沢は主目的ではありません。.
材料が除去されるため、除去量と平坦度を管理する必要があります。.
定義 A面エリア, 、ヘアライン方向、RaまたはRa max、および承認済み基準サンプル。.
研磨
より細かい外観仕上げ、光沢、滑らかな外観。.
くすんだ表面、細かいキズ、外観要件。.
より高い光沢、滑らかな表面、より高い外観グレード。.
材料、方法、仕上げ目標により若干の変化が生じる場合があります。.
目標光沢、必要な場合は鏡面グレード、Ra目標値、および承認済み基準サンプルを定義してください。.
バリ取り / エッジブレイク
バリ除去、安全なエッジ、組立嵌合の容易化。.
鋭利なエッジ、組立時の引っかかり、穴やエッジのバリ、取扱いリスク。.
より滑らかで鋭利さが低減されたエッジ、バリ低減、安全性向上。.
通常は最小限ですが、重要なエッジには明確な限度と許容除去量が必要です。.
バリ取り、エッジブレイク、最大エッジ半径、または許容面取り範囲を指定してください。.
エンジニアリングノート: 部品が表面修正、外観仕上げ、安全な組立エッジを必要とする場合、研削・研磨・バリ取りを組み合わせることができます。.
研削表面テクスチャオプション
外観要件、材料、後工程用途に基づいて、適切な視覚的テクスチャとヘアラインスタイルを選択してください
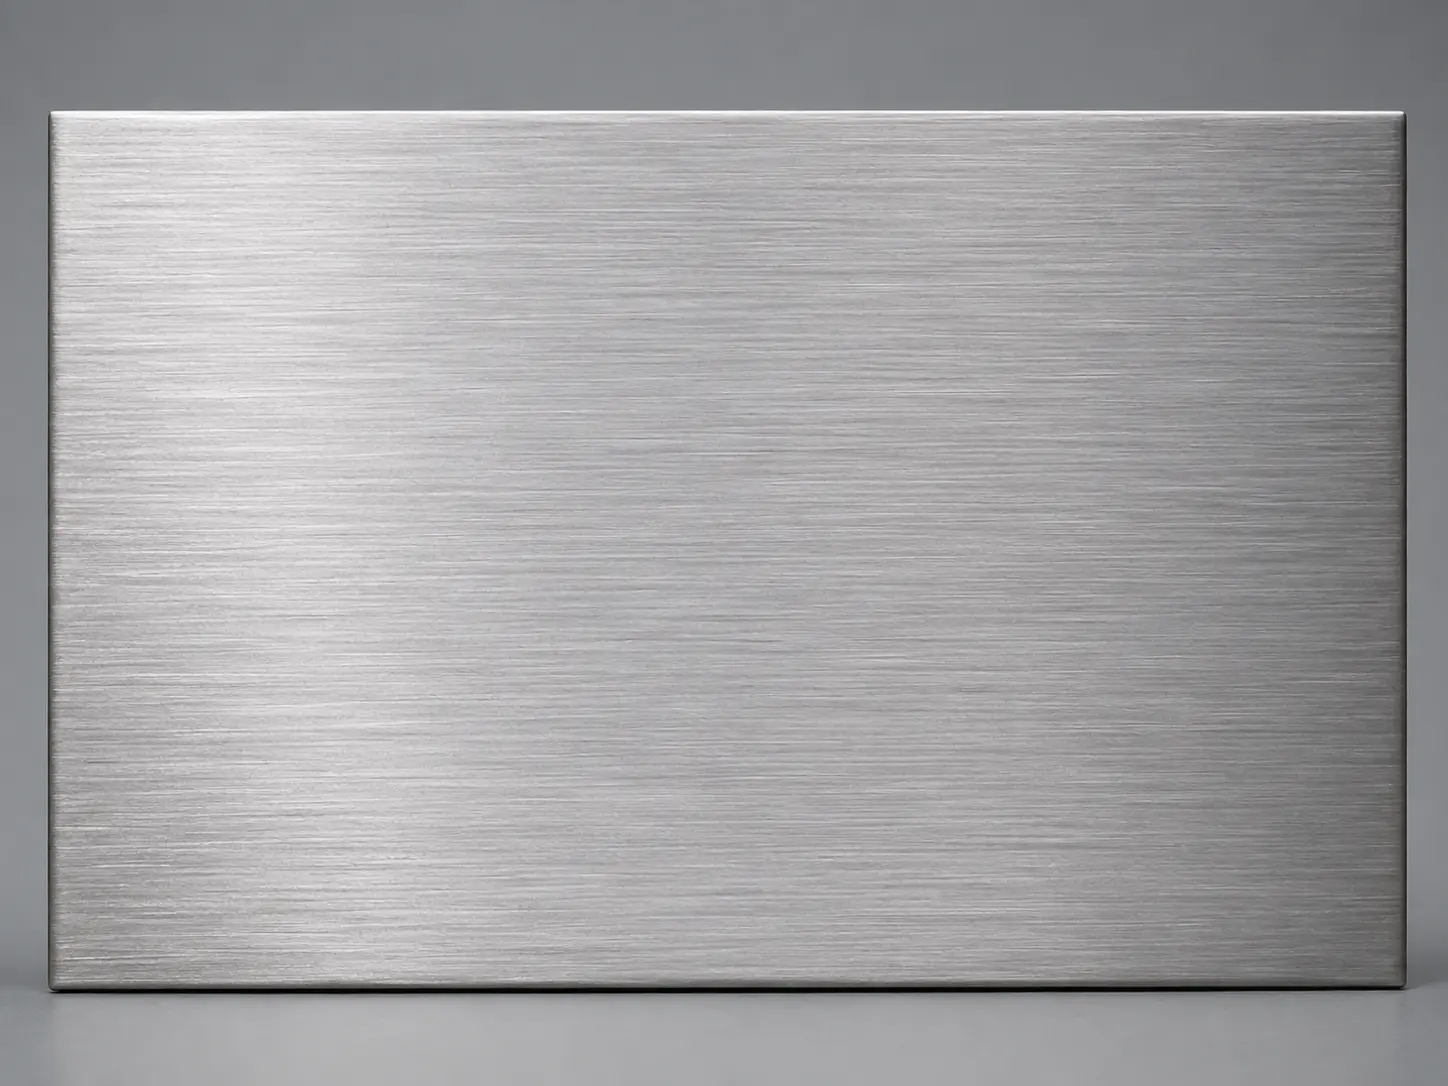
リニアヘアライン / 方向性ヘアライン
テクスチャプロファイル: 一方向に連続した直線ヘアライン。.
一般的な方法: 段階的なベルト仕上げによるヘアラインの精緻化と確定。.
最適な用途: ステンレス鋼パネル、外観筐体、目視表面。.
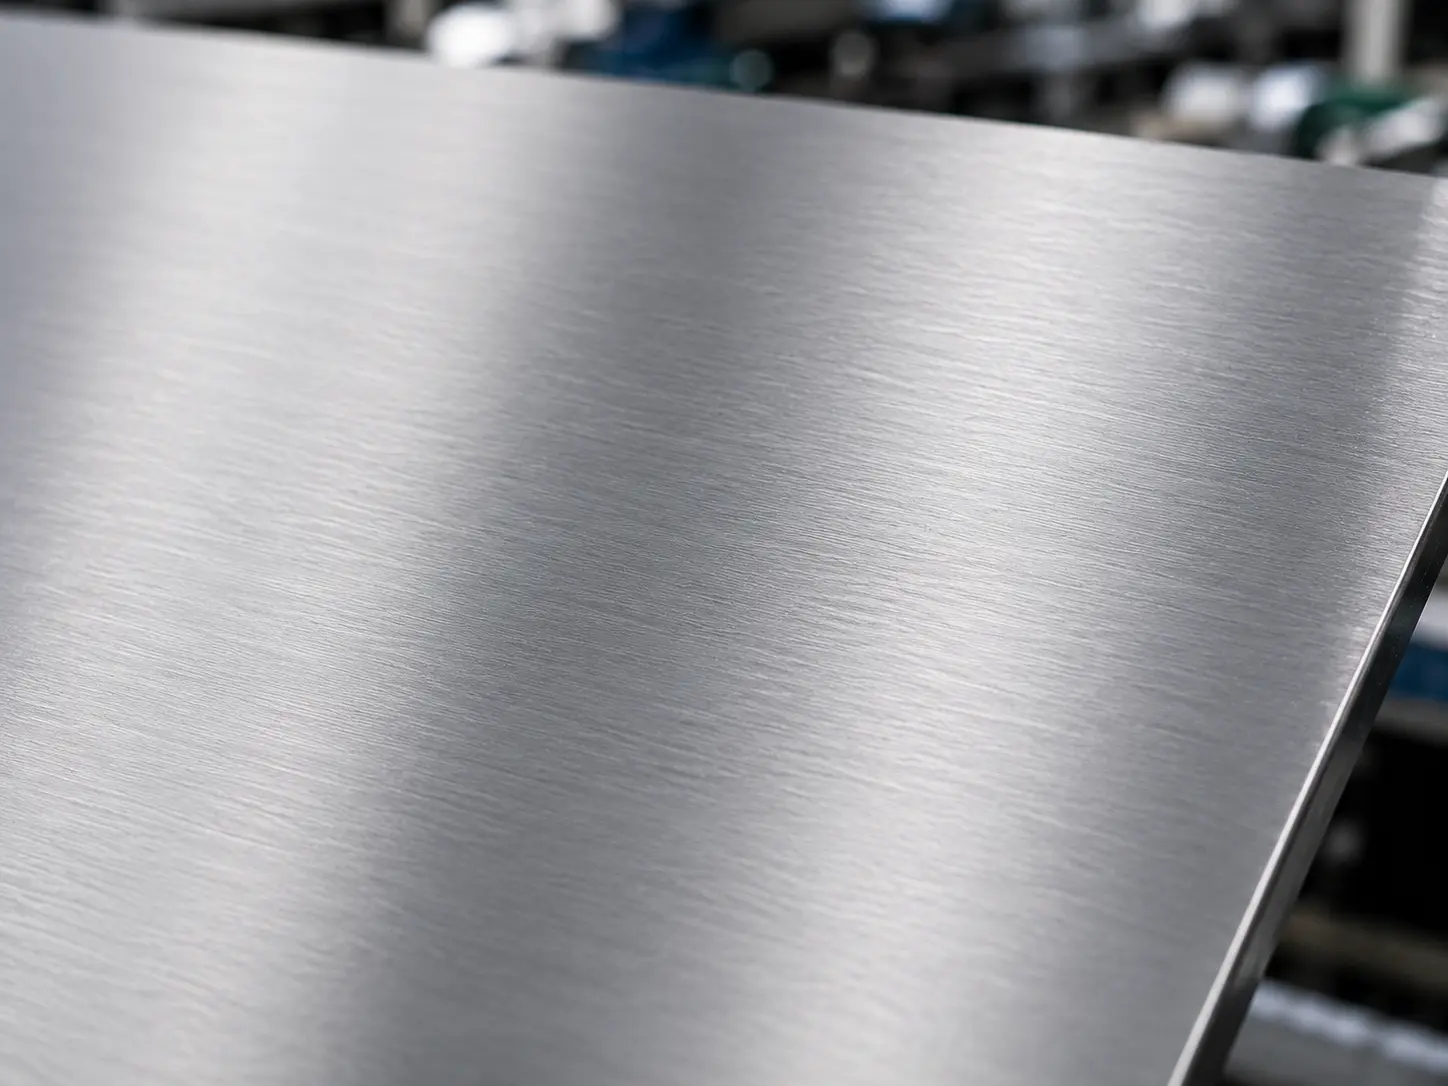
No.4 サテン仕上げ
テクスチャプロファイル: より柔らかく、均一な方向性ヘアライン外観。.
一般的な方法: 通常約150~180グリット、承認済みリファレンスに適合。.
最適な用途: 304/316 化粧部品、機器ハウジング、キッチンパネル。.
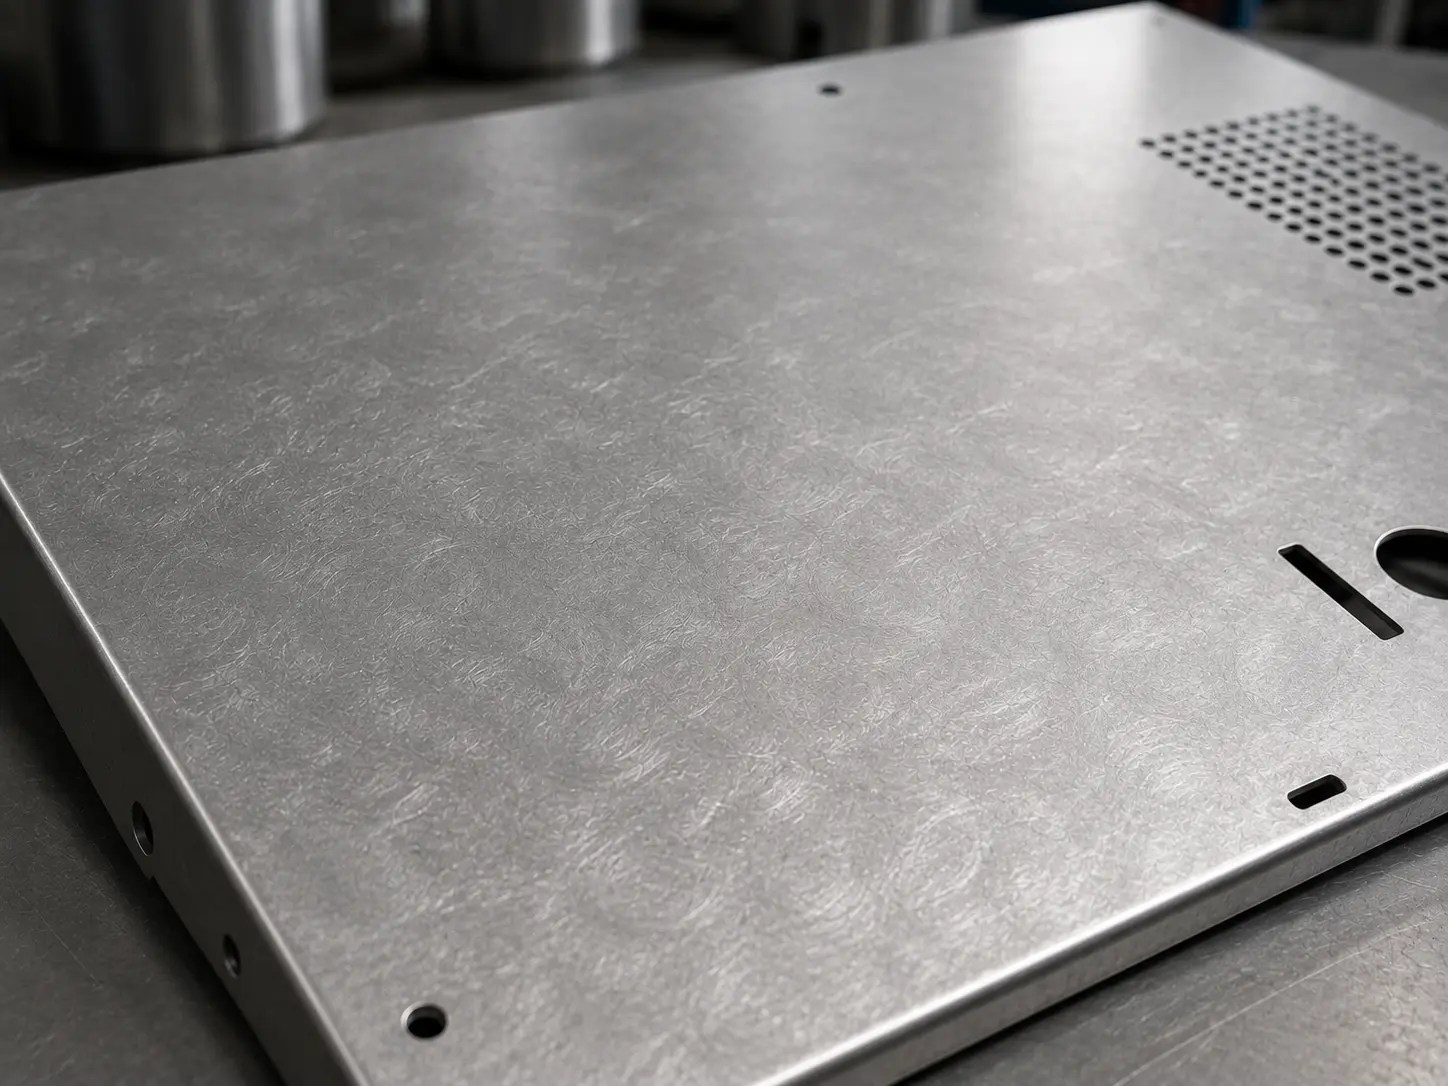
ランダム / スワール / 非方向性テクスチャ
テクスチャプロファイル: 固定された目方向のないランダムパターン。.
一般的な方法: ランダムオービットサンディングまたは専用非方向性ツーリング。.
最適な用途: 方向感受性が望ましくない化粧表面。.
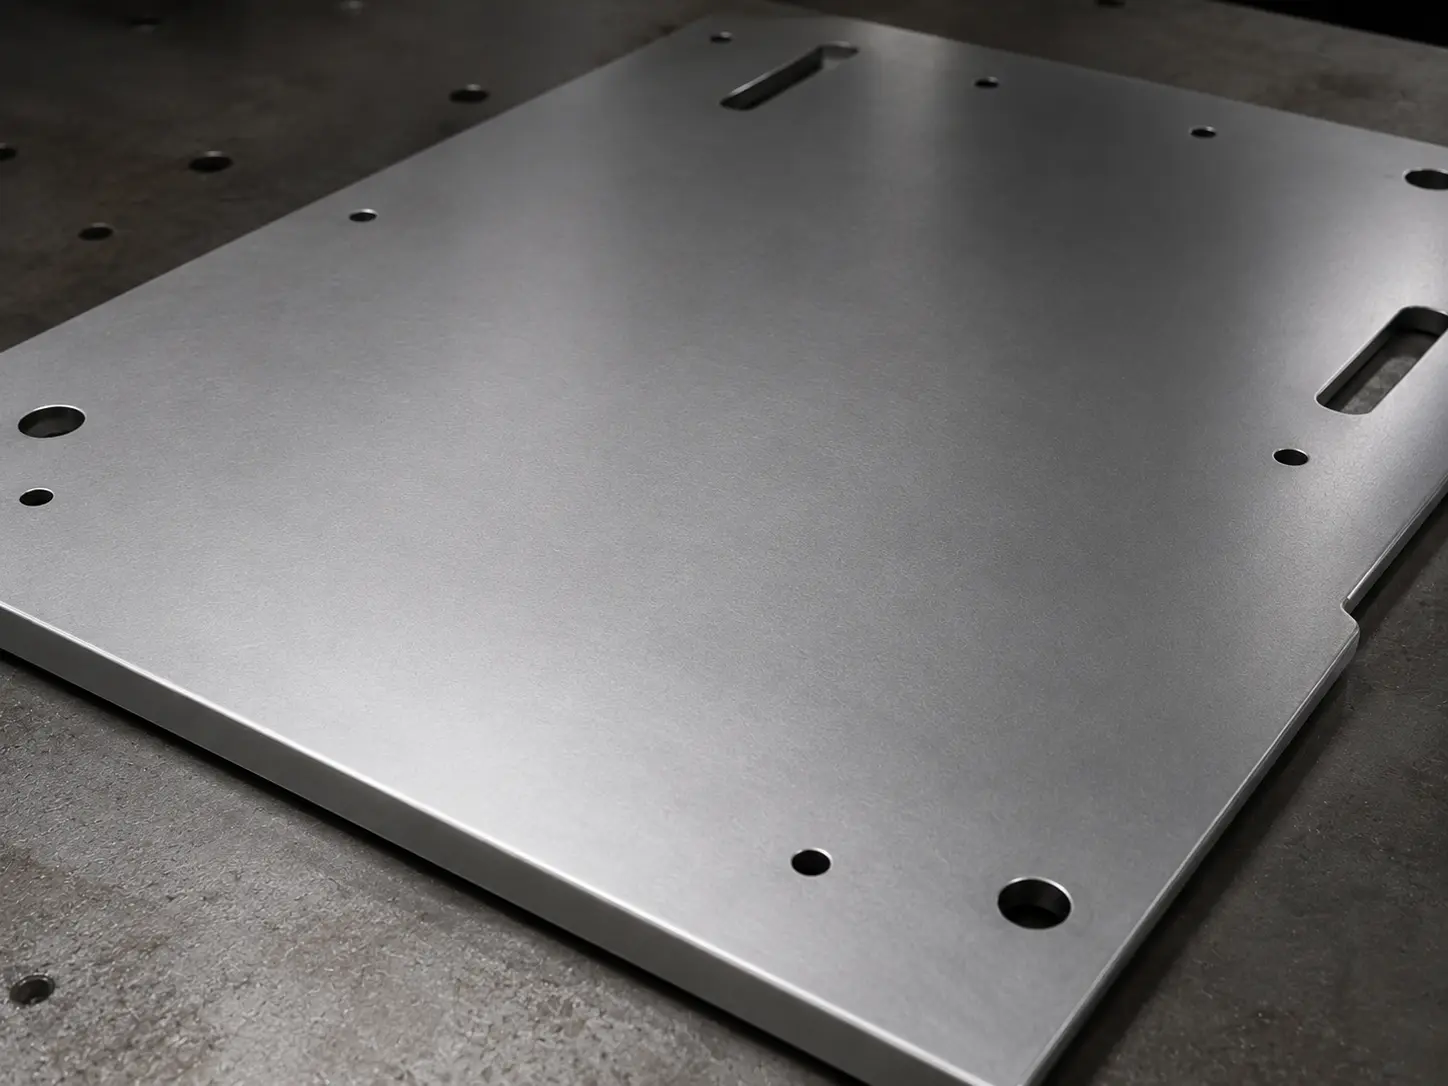
ブレンディング / マット均一化
テクスチャプロファイル: よりマットで均一な全体感、目視可能なスクラッチラインを最小化。.
一般的な方法: ブレンディングおよび平滑化用の不織布研磨ベルトまたはホイール。.
最適な用途: コーティング前の均一化、軽化粧部品、溶接遷移部のブレンディング。.
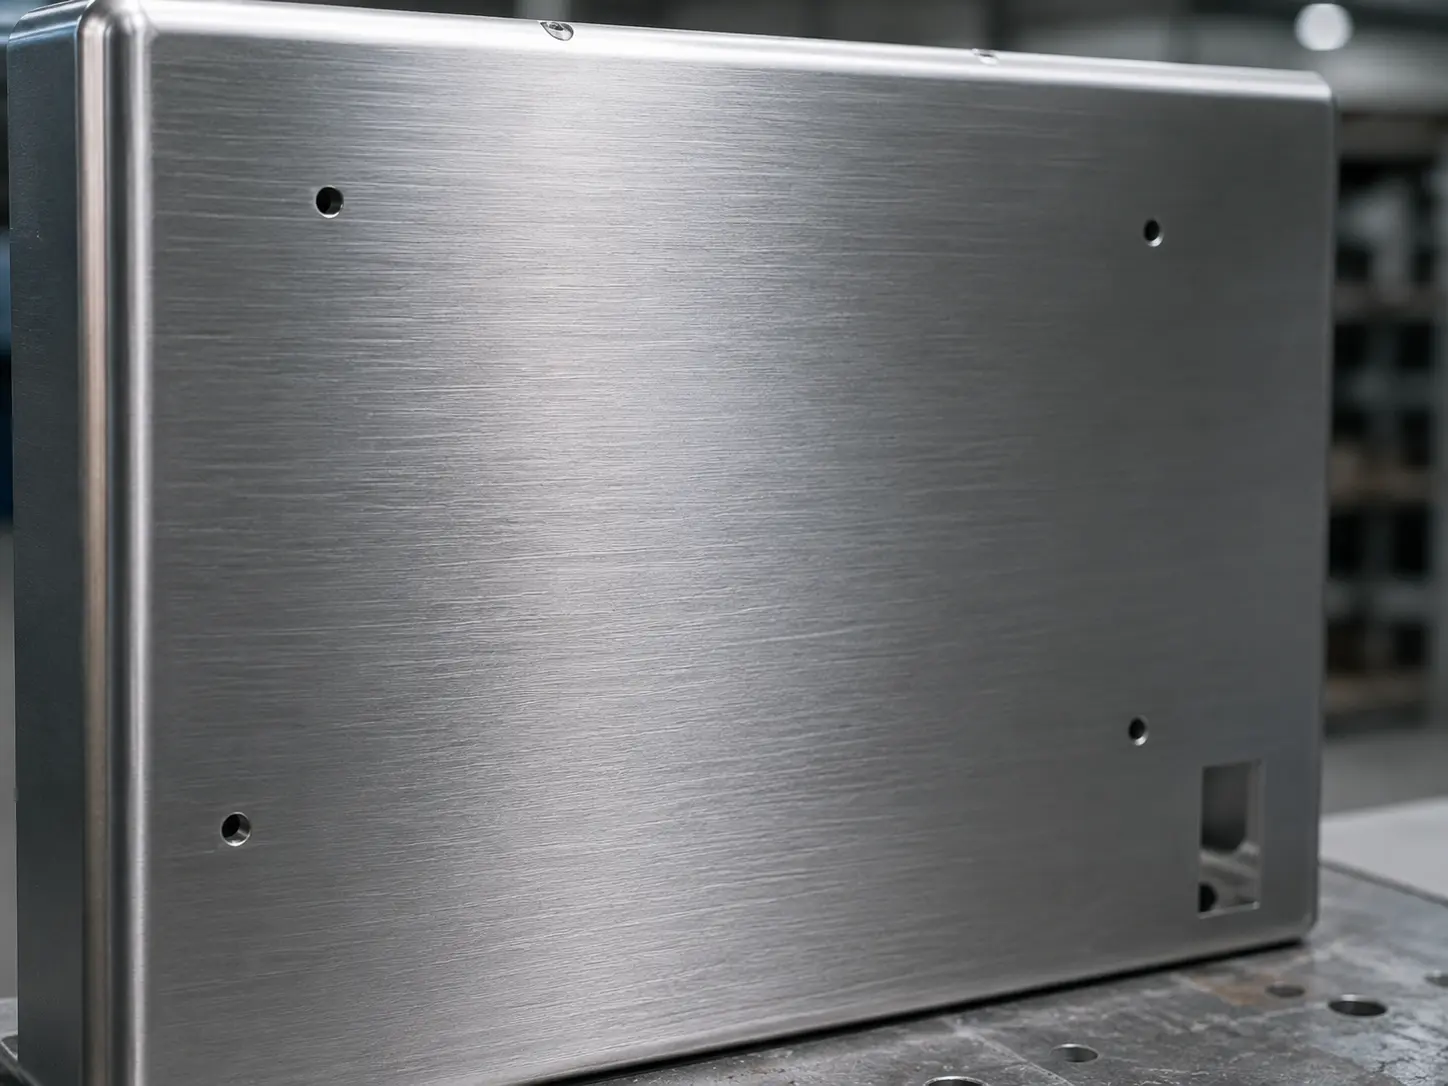
溶接目復元 / 目合わせ
テクスチャプロファイル: 溶接部が周囲の表面と一致するように目を再構築。.
一般的な方法: まず溶接段差を除去し、その後指定された最終目方向を再構築。.
最適な用途: 厳格な目合わせが求められる化粧ステンレス組立品、パネル、カバー。.
金属研削における材料適合性
炭素鋼 /
ステンレス鋼 /
鋳鉄
標準対応
- 一般的な砥粒: 酸化アルミニウム系
- 最適な用途: 表面平坦化、溶接ブレンディング、テクスチャ制御
- 注記: 安定した研削量と一貫したテクスチャ
焼入れ鋼 &
軸受鋼
高硬度
- 一般的な砥粒: CBN推奨
- 最適な用途: 焼入れ材の制御研削
- 注記: 入熱管理と表面品質の維持
アルミニウム &
銅合金
目詰まり防止重視
- 一般的な砥粒: SiC / 目詰まり防止系
- 最適な用途: 軟質非鉄金属
- 注記: スミア、ドラッグマーク、切り屑付着の低減に寄与
チタン & 耐熱
合金
ケースバイケース
- 一般的なアプローチ: 制御されたプロセスパラメータ
- 最適な用途: 熱感受性合金
- 注記: 熱損傷、変色、表面不具合の低減
特殊 /
硬質材料
該当する場合
- 一般的な砥粒: ダイヤモンド系
- 最適な用途: 超硬、セラミックス、特殊材料
- 注記: 硬度、形状、仕上げ目標によるレビュー
エンジニアリングノート: 最終的な研磨材の選定は、材料硬度、部品形状、仕上げ目標、熱感度、および湿式か乾式かの研削が必要かどうかによって決まります。.
標準化された金属研削プロセス
金属研削プロセス(動画デモンストレーション)
図面および
仕上げレビュー
- 外観領域、目方向、仕上げ目標を確認
- 図面詳細、Ra目標、承認基準をレビュー
材料確認および
トレーサビリティ
- 材料グレード、入荷表面状態、バッチ識別を検証
- 研削開始前のトレーサビリティを設定
治具および
表面保護
- 重要領域と露出表面を保護
- クランプ、マスキング、セットアップの安定性を管理
粗研削および
欠陥平坦化
- 溶接段差、傷、主要な表面不規則性を除去
- 後続の仕上げのための均一なベース表面を形成
精密研削および
目立て
- 指定された仕上げまで段階的にテクスチャを調整
- 目方向、外観の一貫性、表面品質を固定
洗浄、検査
および梱包
- 部品を洗浄・乾燥し、必要に応じて外観とRaを検査
- 出荷前に保護梱包を適用
エンジニアリングノート: 実際の研削フローは、材料、表面領域、目方向、仕上げ目標、熱感度、および承認された参照サンプルによって決まります。.
金属研削の要件をレビューする準備はできましたか?
図面、材料グレード、表面状態、研削領域、目方向、目標仕上げ、Ra要件、溶接ならしニーズ、検査基準をお送りください。当社のエンジニアリングチームが部品形状をレビューし、適切な研削プロセスを推奨します。.
業界および金属研削アプリケーション
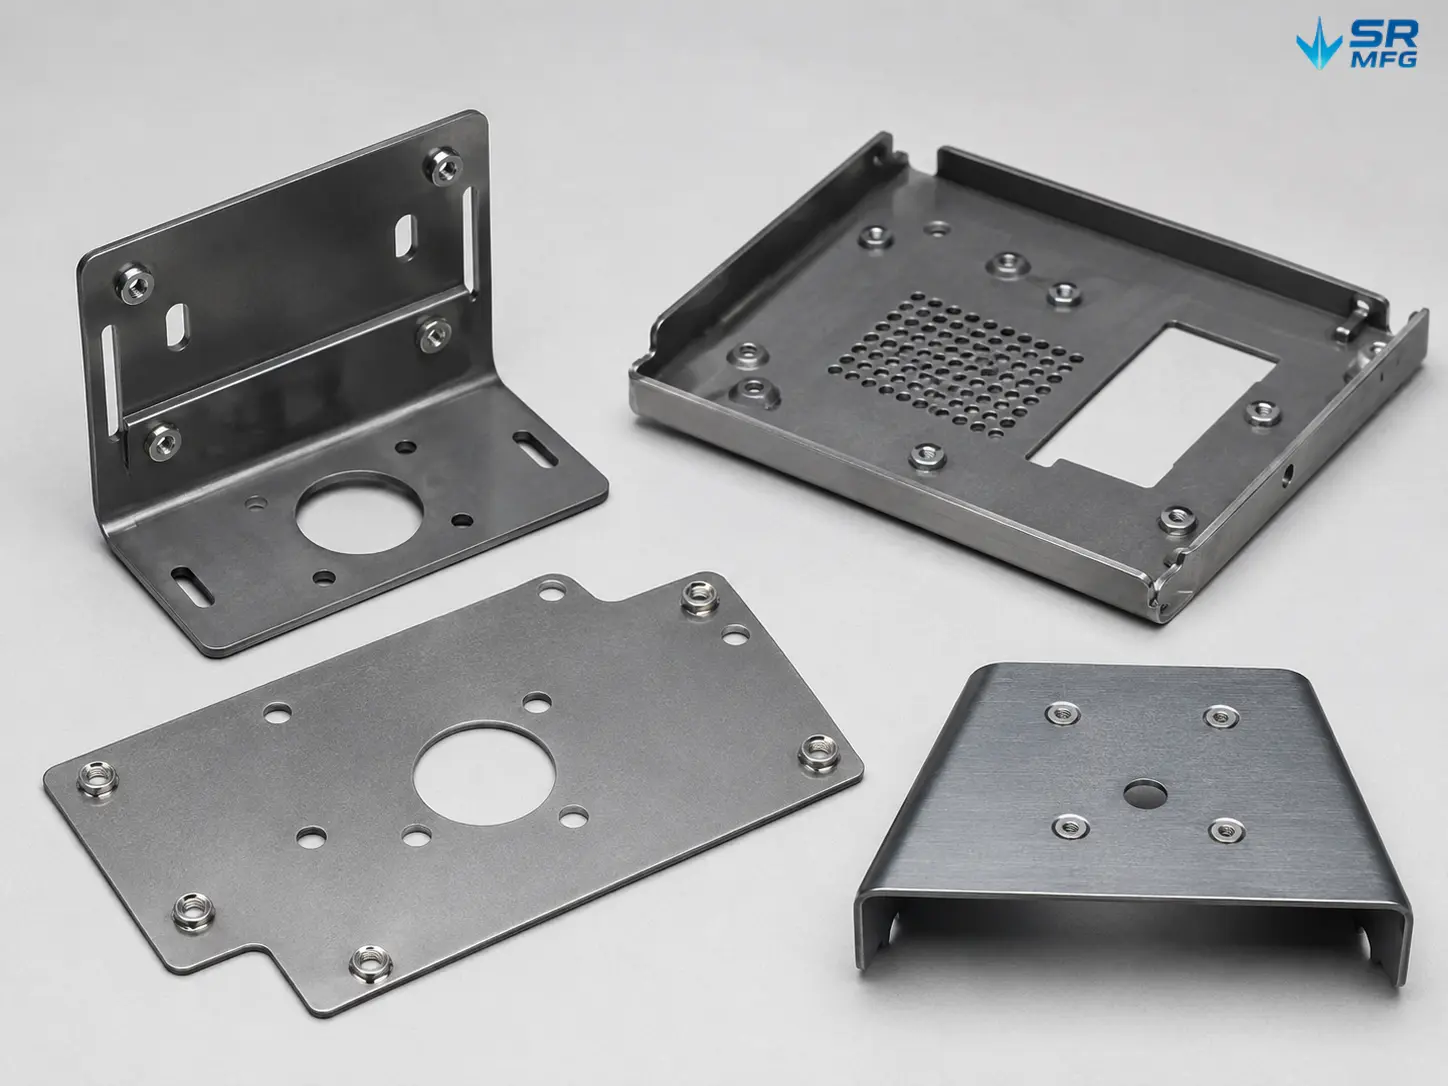
SR MFGは提供しています 板金部品向けの金属研削サービスを データセンター機器、コンシューマーエレクトロニクス、電気システム、産業機器、新エネルギーシステム、屋外製品に使用されています。金属研削は、不均一な表面の平坦化、溶接遷移部のならし、工具痕や表面欠陥の除去、切断・曲げ・溶接・成形後の制御された表面テクスチャの形成に役立ちます。.
当社は、より安全なエッジ、より滑らかな表面、溶接ならし、寸法調整、または塗装・粉体塗装・研磨・その他の表面仕上げプロセス前の準備を必要とする金属部品について、試作検証と安定したバッチ生産の両方をサポートしています。.
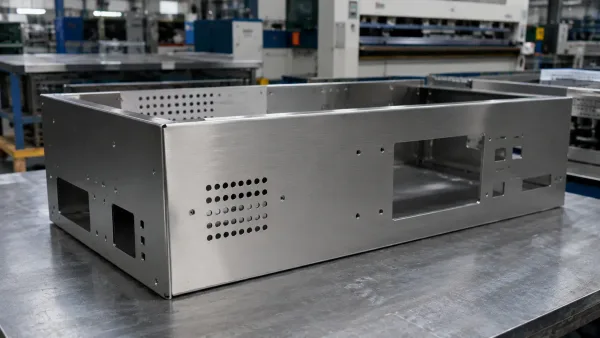
データセンターおよびIT機器
データセンター、ネットワークインフラストラクチャ、ITハードウェア部品向けの金属研削。清浄なエッジ、平坦な表面、信頼性の高い組立が重要な用途に適しています。.
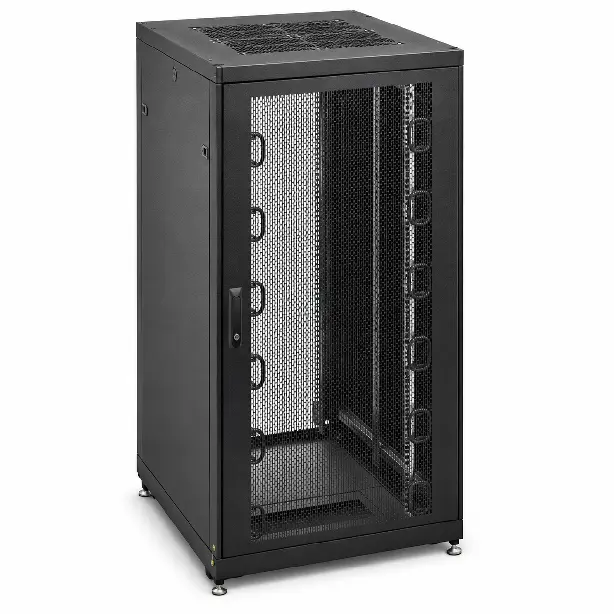
- サーバーラックフレームおよびレール
- ケーブル管理トレイ
- キャビネットパネルおよびドア
- 取付ブラケットおよびプレート
コンシューマーエレクトロニクス
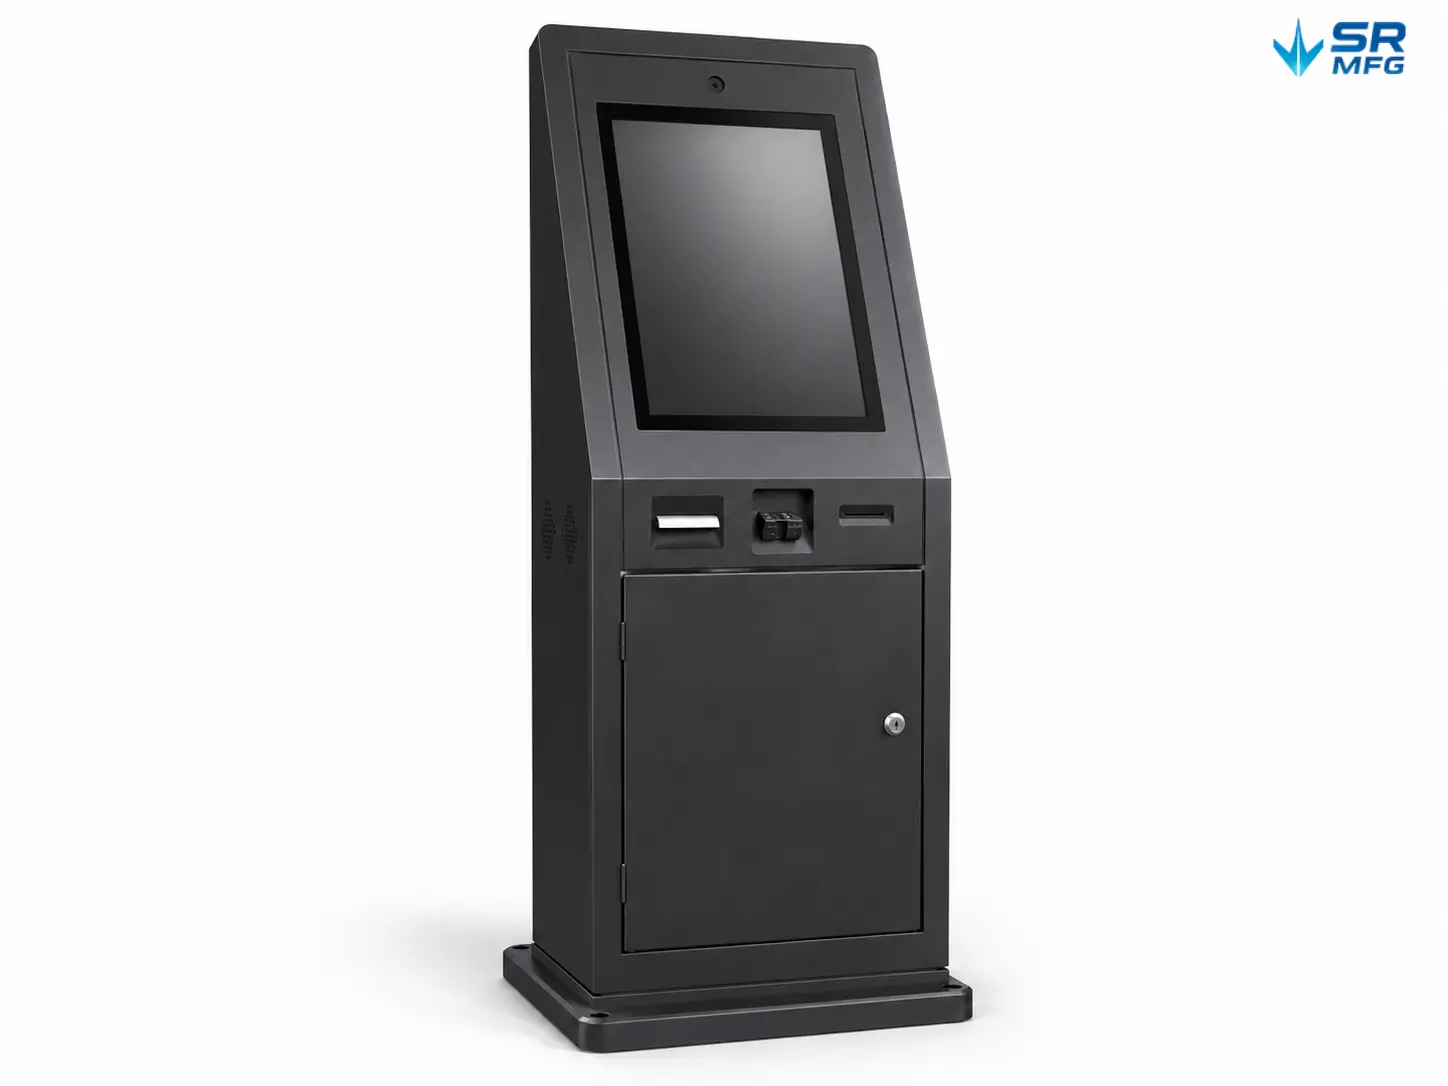
民生用電子機器の筐体、内部ブラケット、ディスプレイ構造体、および清浄なエッジと管理された表面品質が求められる精密板金アセンブリ向けの研削ソリューション。.
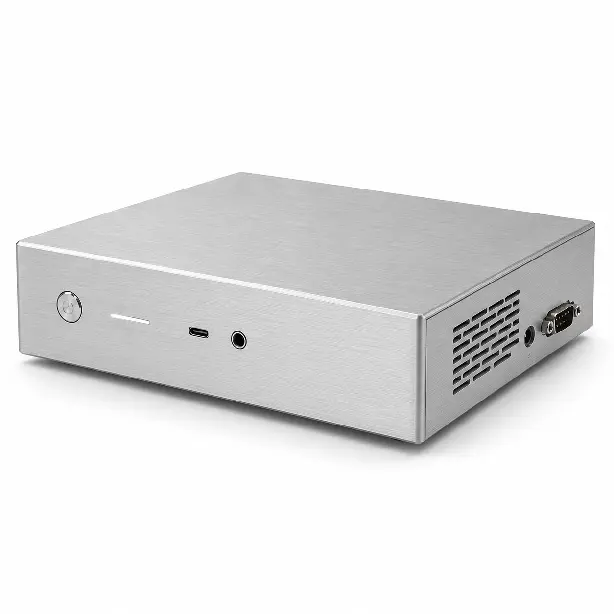
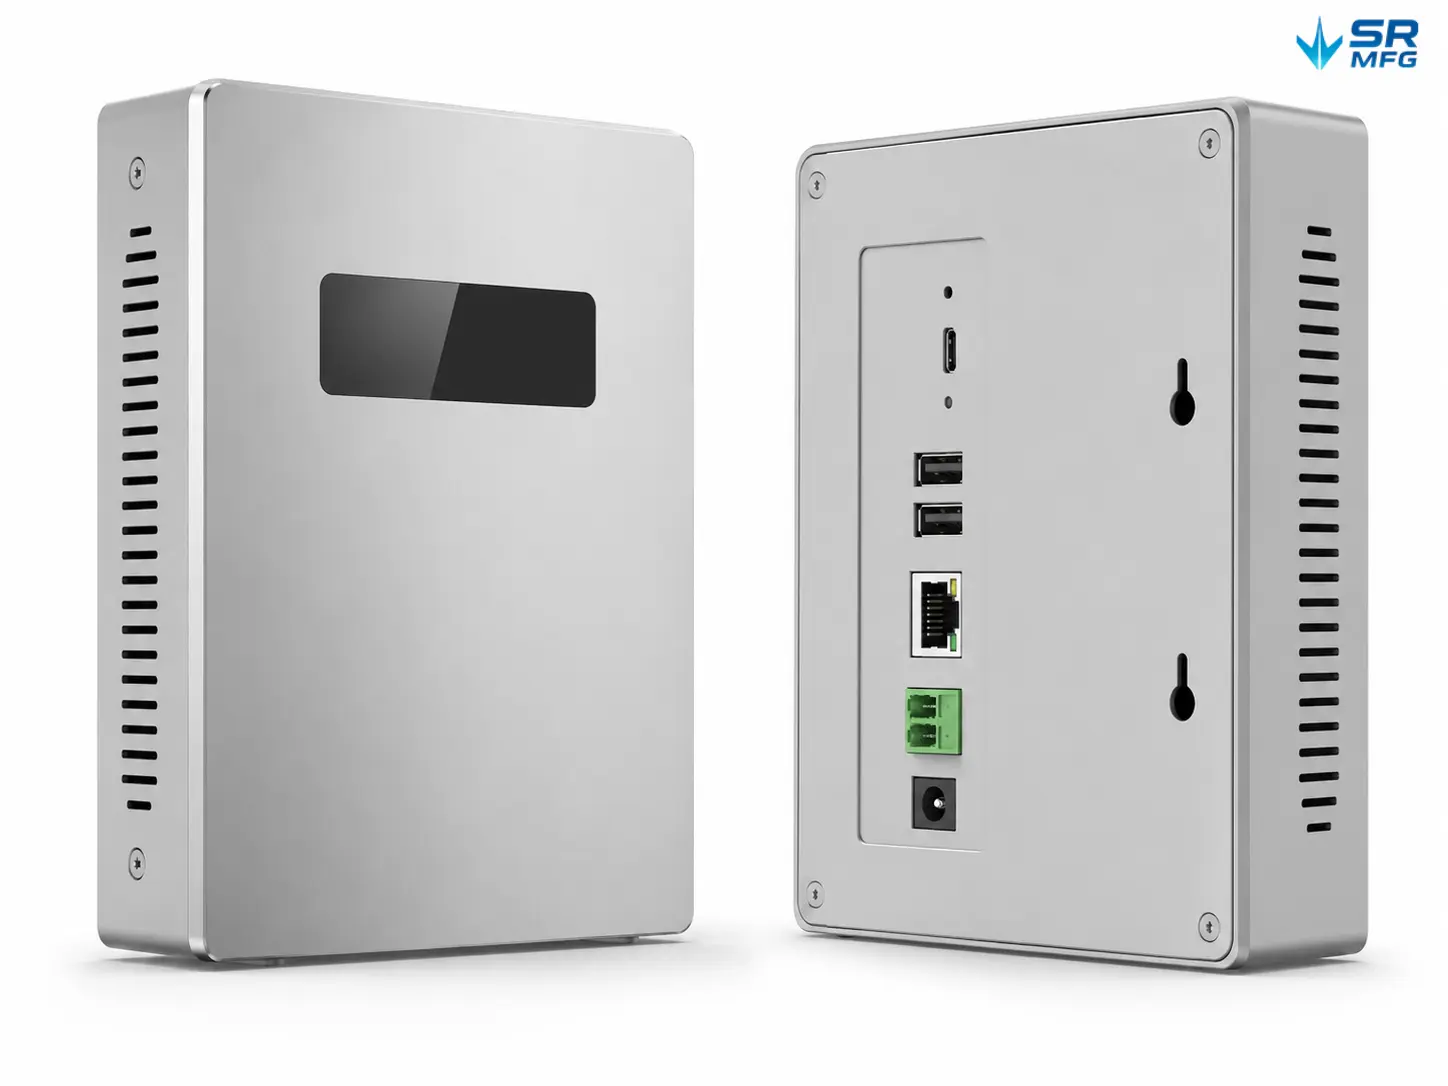
- デバイス筐体&カバー
- 内部支持ブラケット
- ディスプレイ取付構造体
- スピーカー&オーディオ金属部品
- 小型精密成形部品
電気設備
エッジの安全性、表面処理、嵌合の一貫性が重要な電気筐体、制御盤、配電ユニット、産業用電気システム向けの金属研削。.
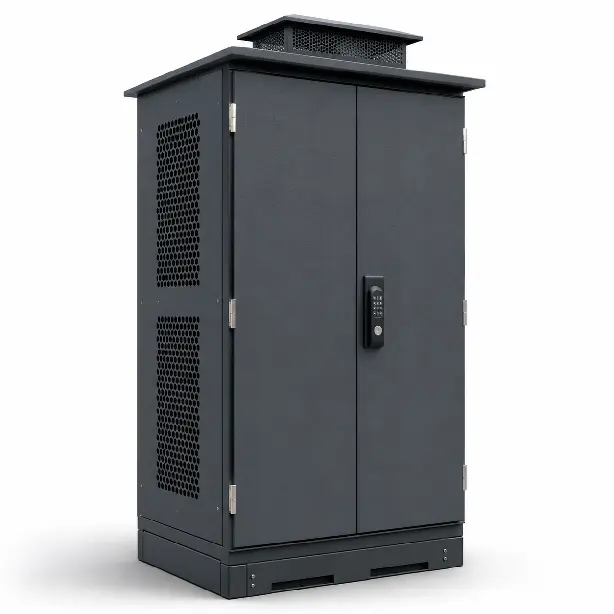
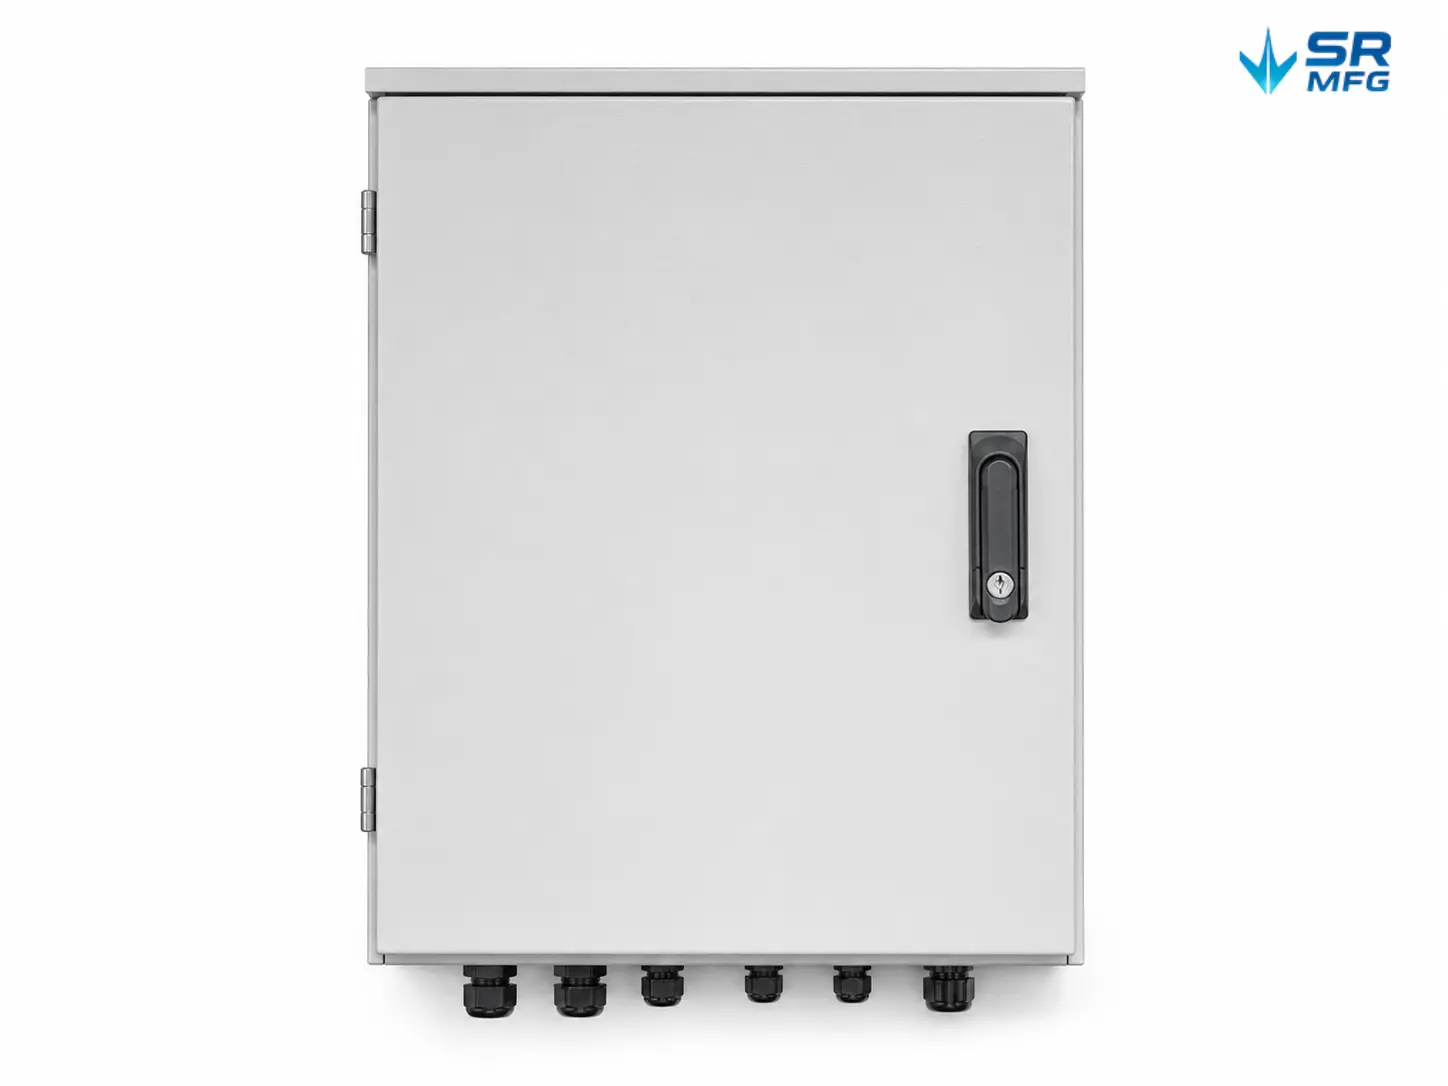
- 電気キャビネット筐体
- 制御ボックスパネル
- 端子取付板
- DINレールブラケット
- 通気・アクセスパネル
産業機械
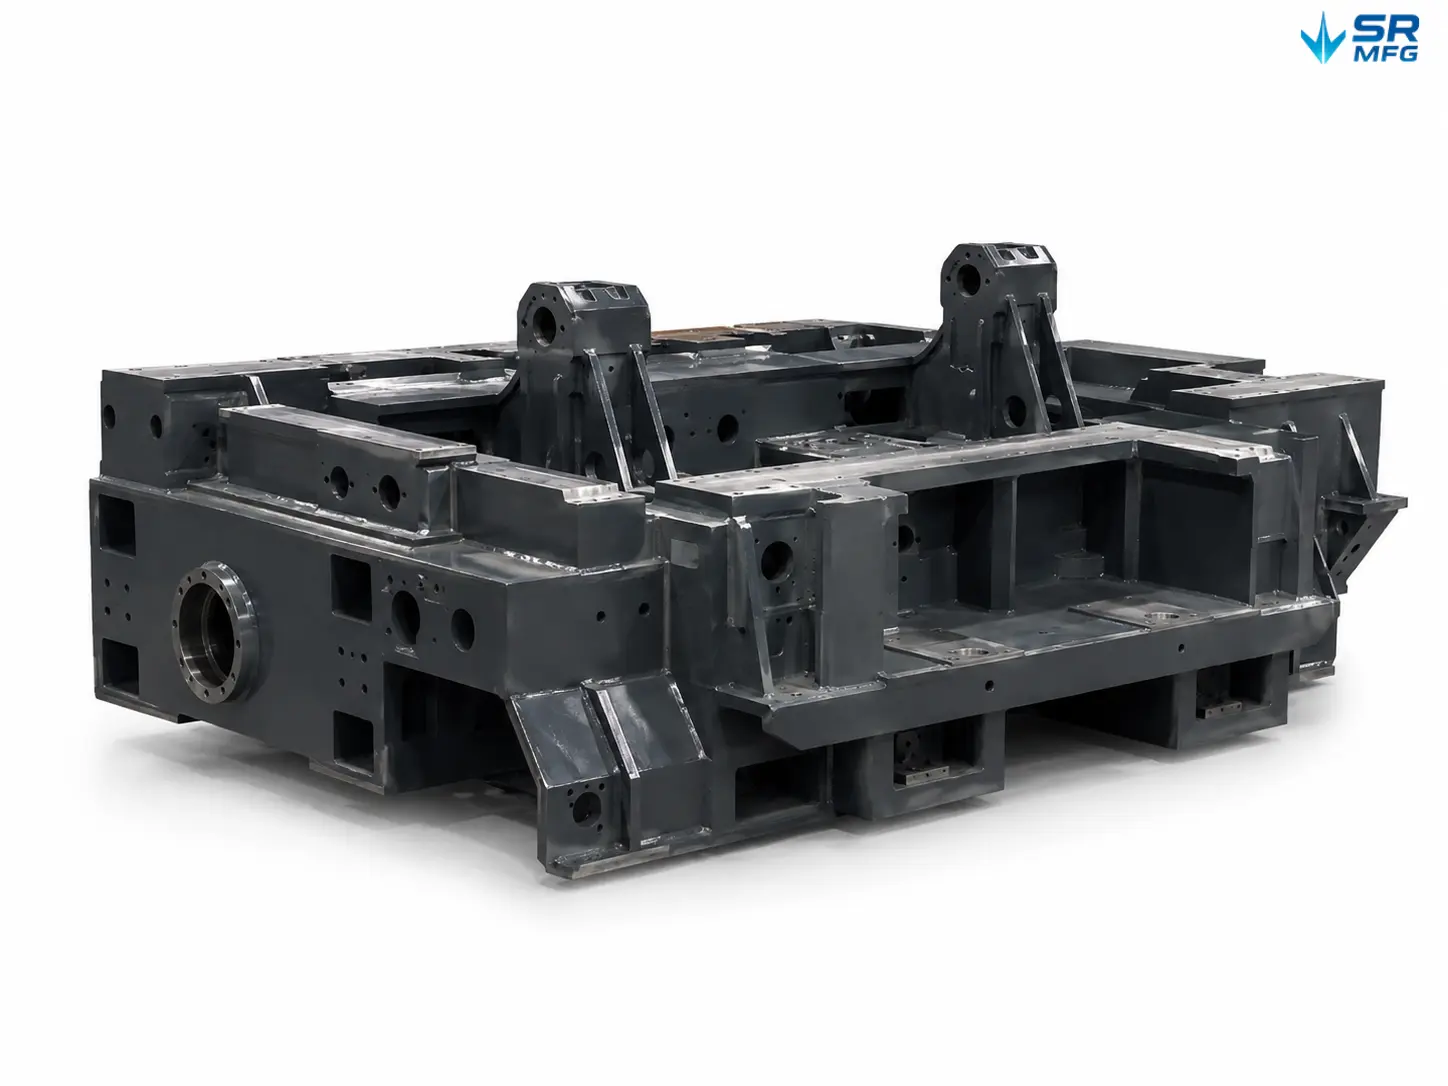
バリ除去、溶接平滑化、表面補正が求められる機械、自動化システム、生産設備、構造機械アセンブリ向けの研削サービス。.
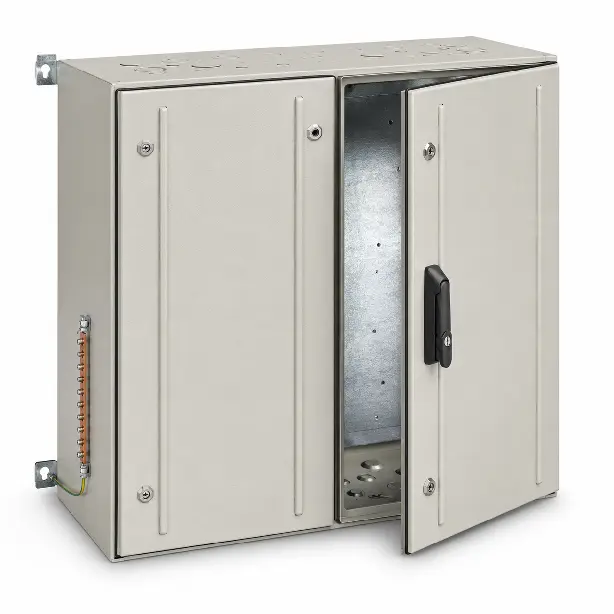
- 機械カバー&ガード
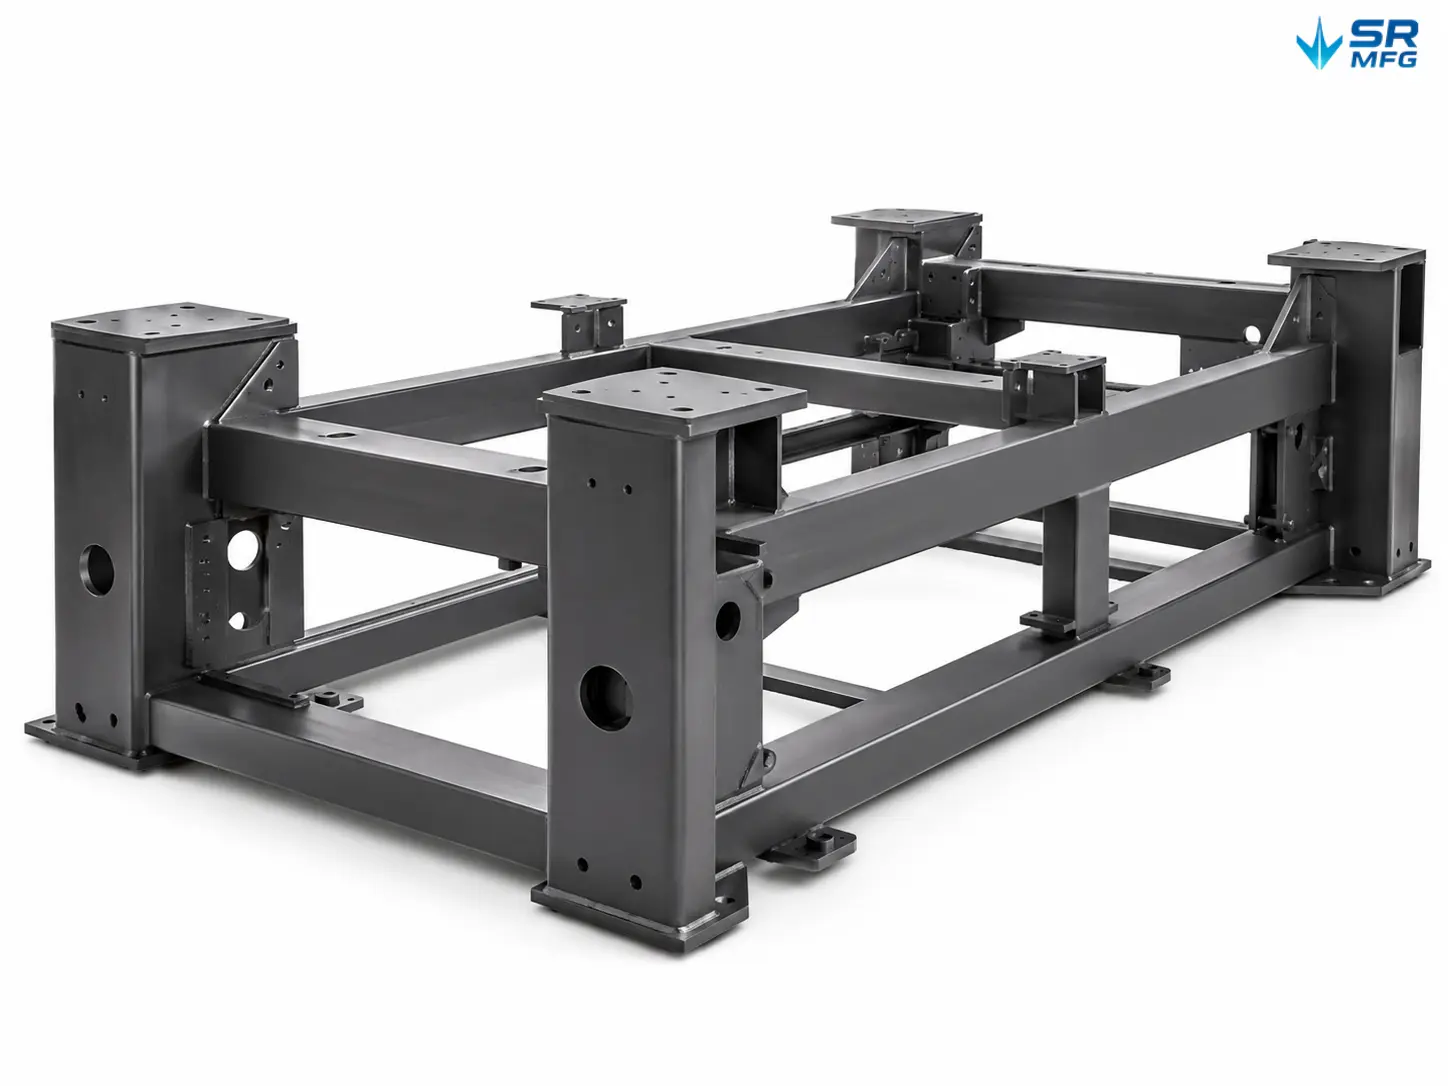
- 設備フレーム
- コンベアブラケット
- センサ取付板
- 保護パネル&シールド
新エネルギーシステム
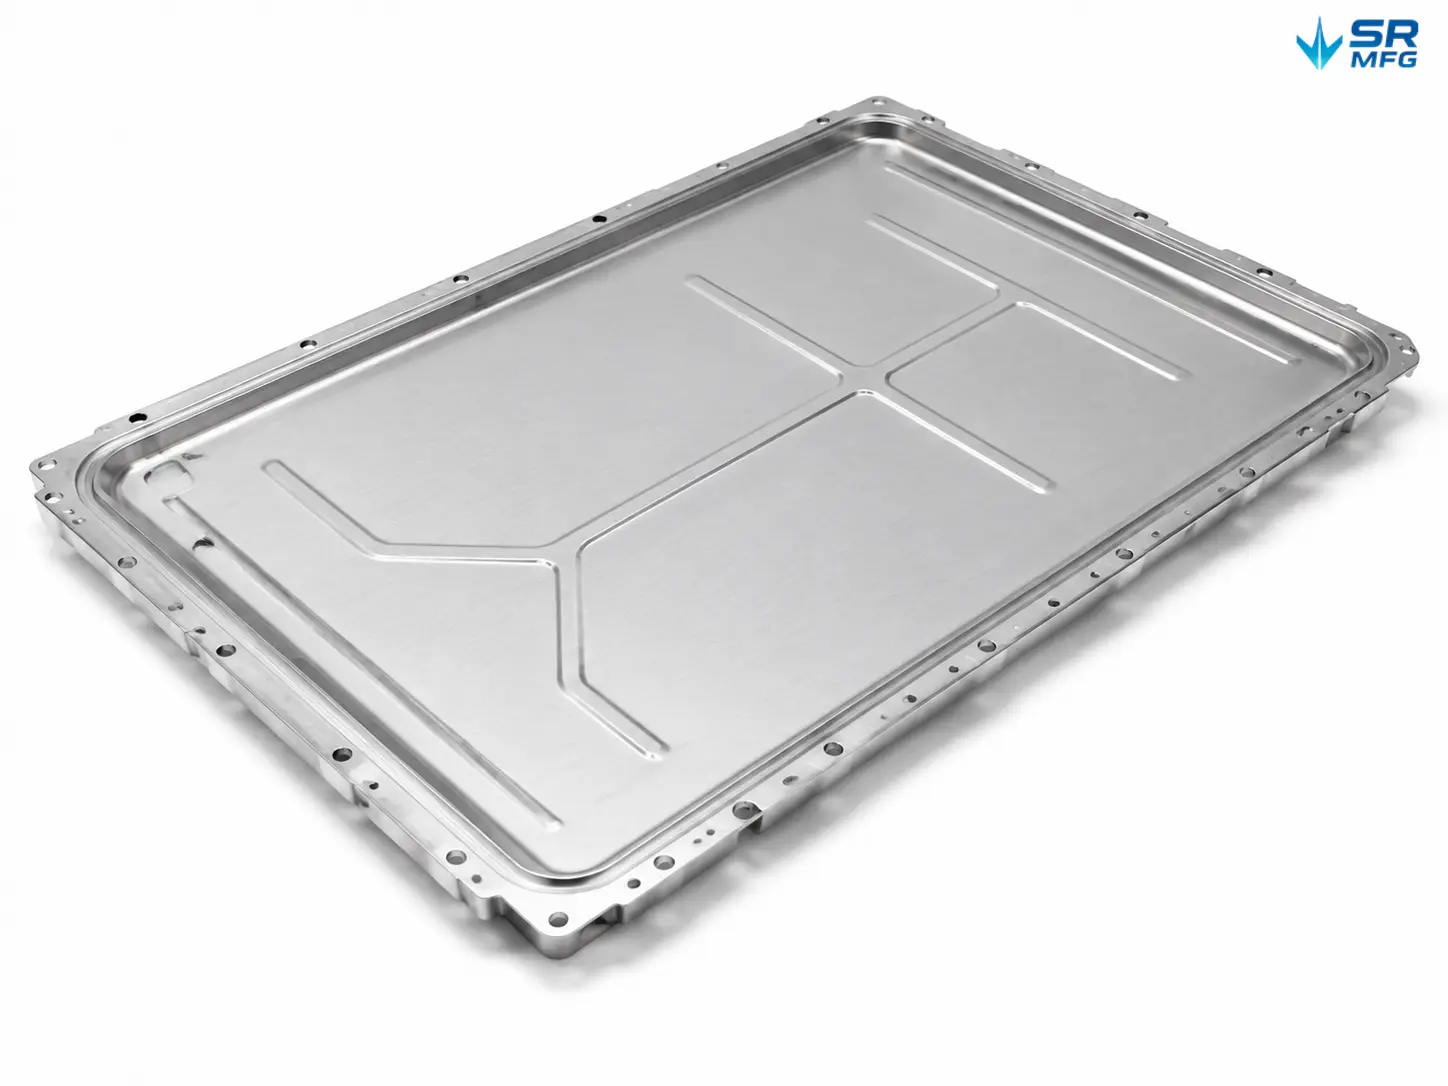
清浄なエッジ、溶接なじみ、表面処理が求められるEV充電設備、バッテリーシステム、エネルギー貯蔵キャビネット、電力変換ユニット向けの金属研削。.
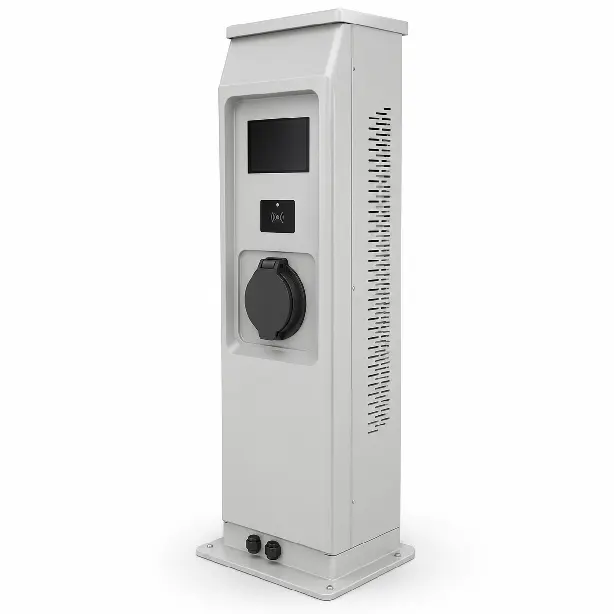
- バッテリー筐体部品
- 充電ステーションキャビネット
- エネルギー貯蔵キャビネットパネル
- バスバー支持ブラケット
- パワーモジュール筐体
屋外設備
より安全なエッジ、清浄な溶接部、最終仕上げのためのより良い下地処理が求められる屋外筐体、設備カバー、BBQグリル、照明システム、構造用金具向けの研削サービス。.
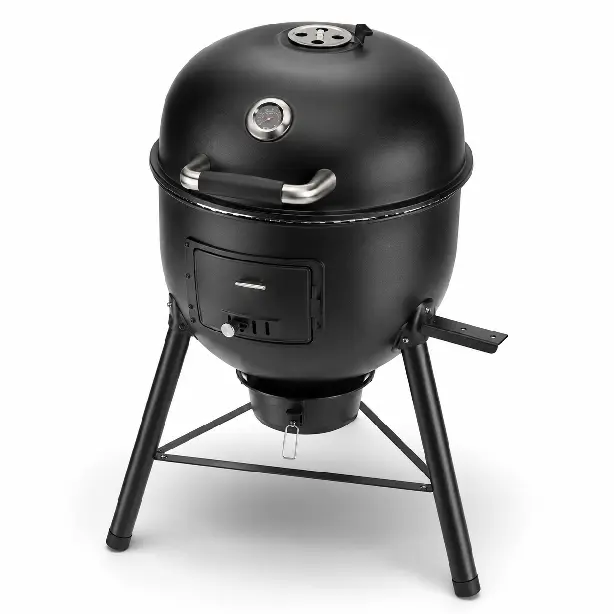
- 屋外設備筐体
- BBQグリル板金本体
- 保護カバー&パネル
- 取付ブラケット
- 耐候性構造部品
お客様の用途に合わせて設計
単品試作から安定したバッチ生産まで、SR MFGは管理された金属研削により、表面平坦度、溶接遷移部、表面一貫性、組立嵌合、および後工程仕上げへの適合性を向上させます。.
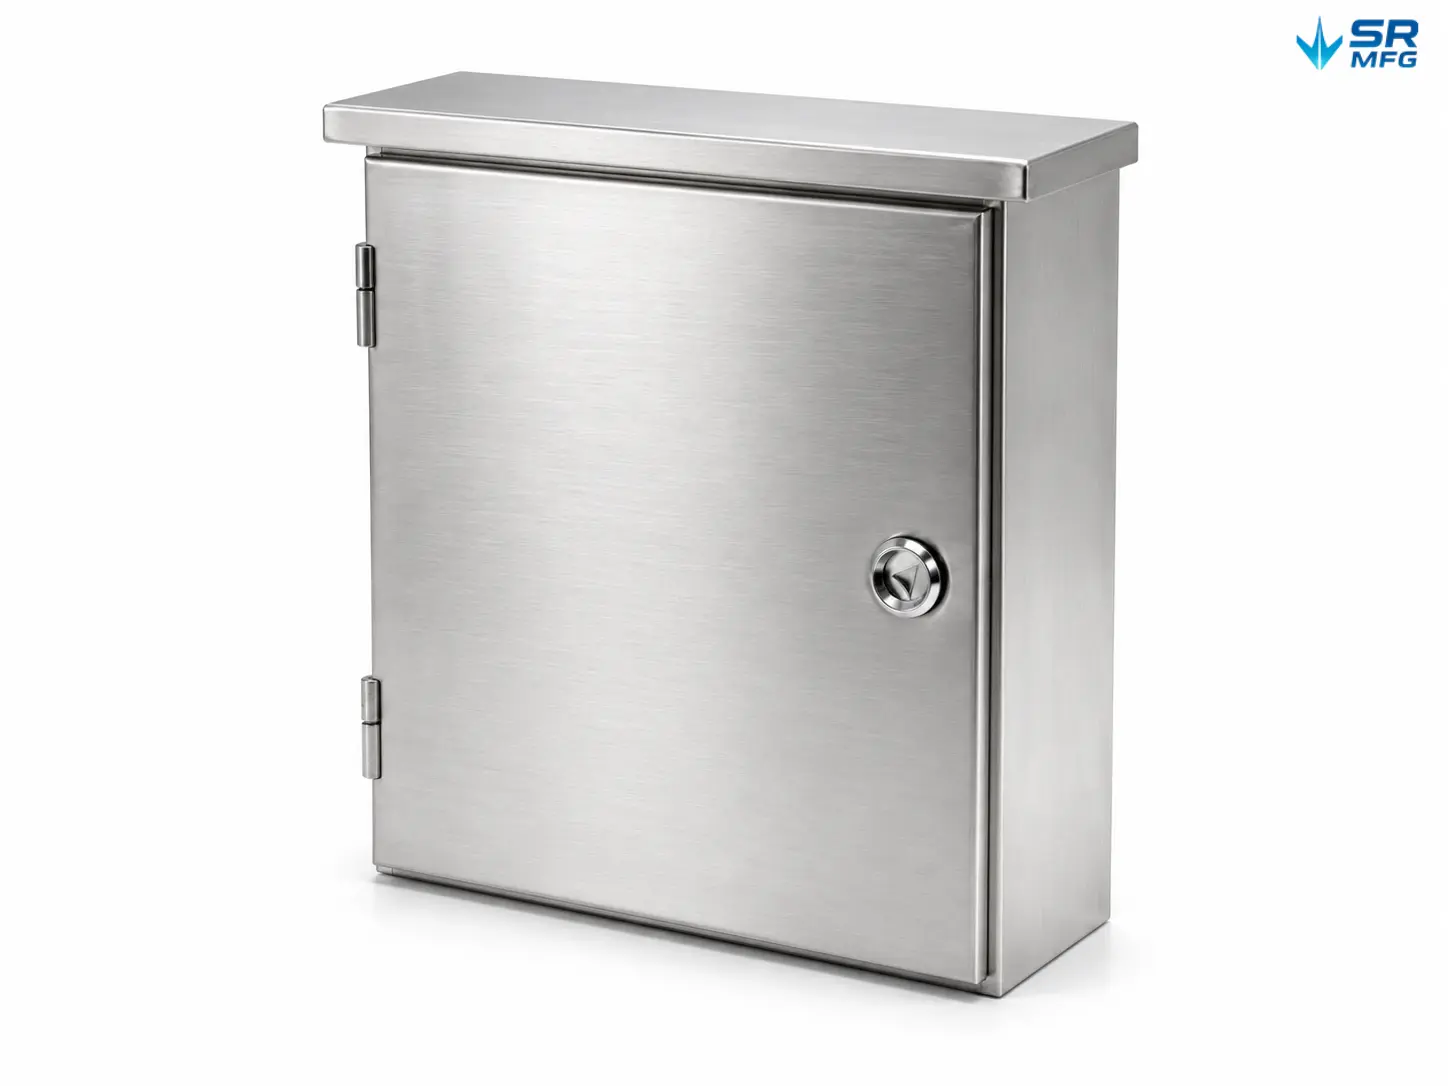
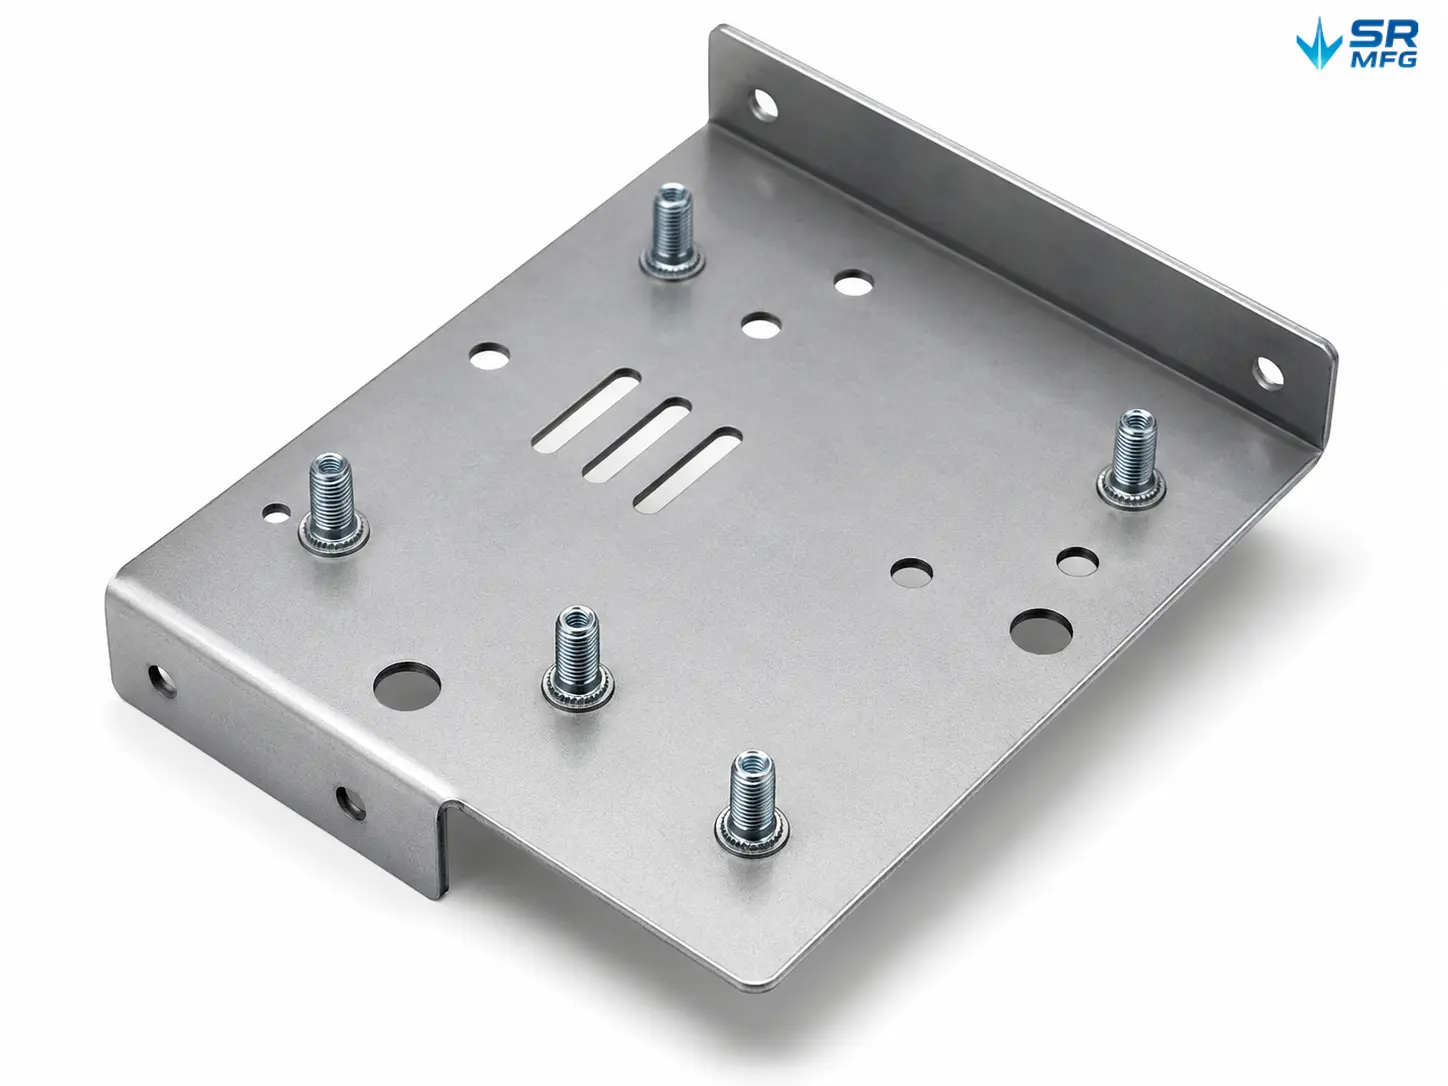
研削用途向け板金部品
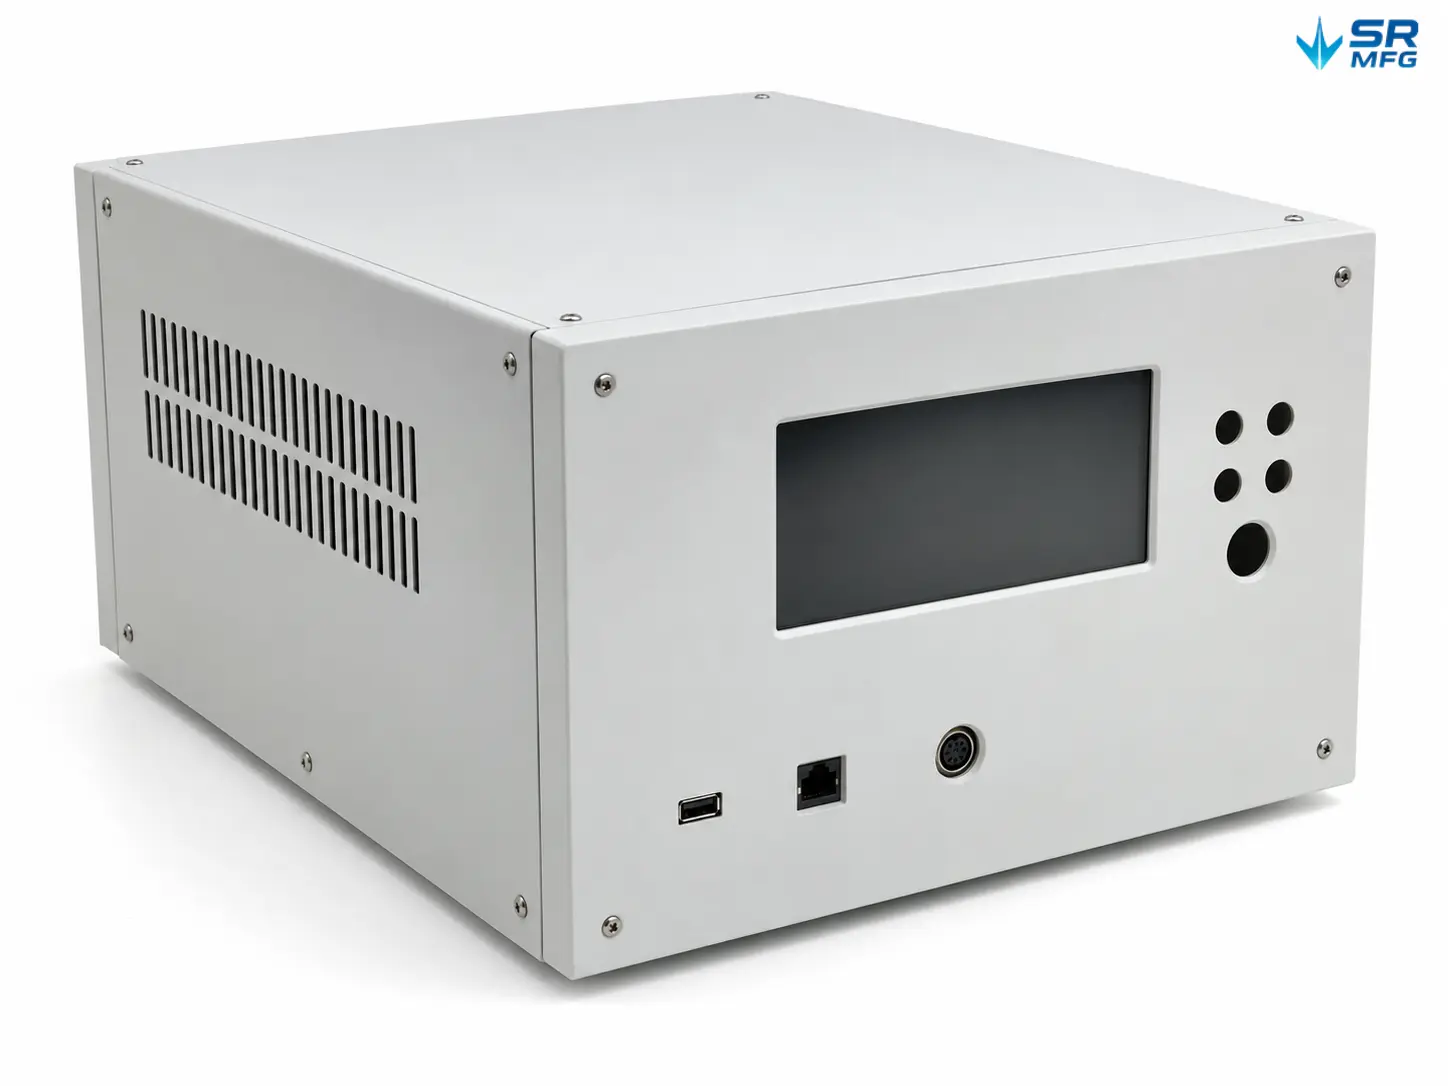
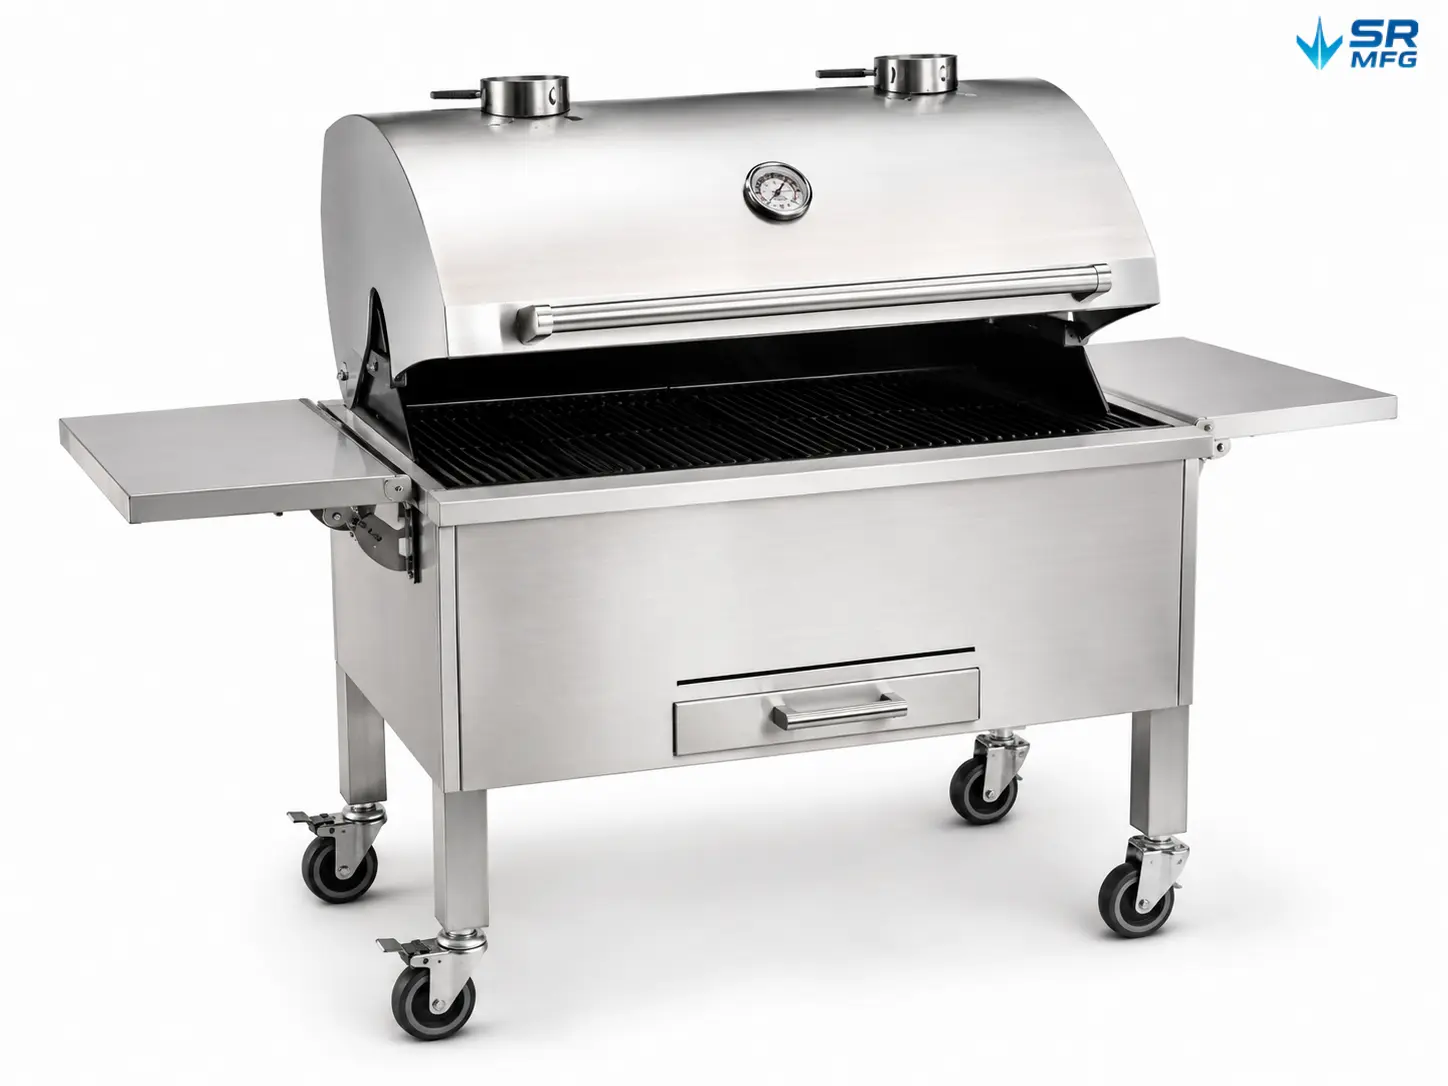
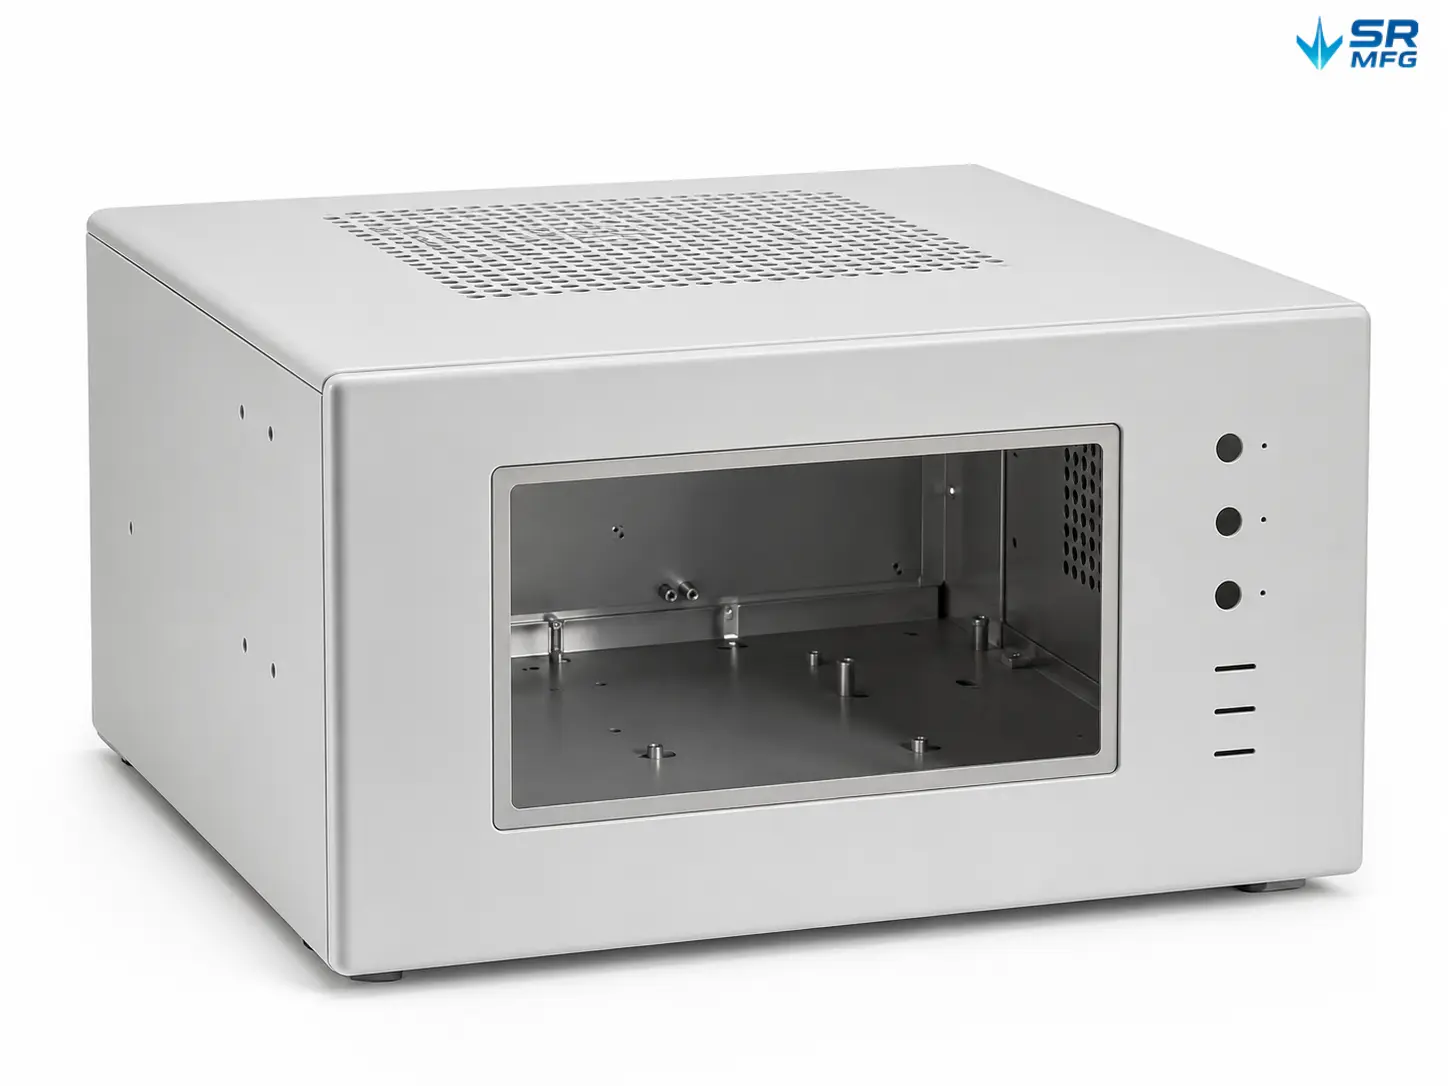
金属研削 よくある質問
目的と部品の使用箇所によって異なります。以下の場合は 研削 を選択してください。切断痕、溶接段差、打痕、深い傷を除去するための管理された材料除去が必要な場合、またはブラッシングやコーティングのための一貫した「下地テクスチャ」を形成する場合です。研削は主に 形状付与、欠陥除去、安定した表面基盤の形成. を目的とします。以下の場合は 研磨 を選択してください。粗さをさらに低減し、部品形状の変化を最小限に抑えながら光沢・反射率を高めることが主な目的の場合です。研磨はどちらかというと 表面の精密仕上げ. です。一般的な工程は 研削(粗→細)で欠陥や大きなラインを除去し、その後研磨 してより高い外観グレード(光沢または鏡面状)に仕上げます。.
Yes. Grinding removes material and can change thickness, edge geometry, or local features. The best way to control risk is to define measurable acceptance criteria up front: specify allowable stock removal (e.g., “cosmetic surface treatment only—must not affect critical dimensions/fit surfaces,” or state a maximum removal). Use masking/protection for critical areas such as threads, sealing faces, grounding points, and mating surfaces. Lock the process window (abrasive grit sequence, pressure, speed, pass pattern) and sign off a first-article reference sample. Close the loop with inspection: perform FAI plus in-process sampling and final inspection on CTQs, tied to cosmetic acceptance.
A practical spec is: Ra + grain direction + A/B surface scope + approved reference sample. Ra is an acceptance metric; abrasive “grit” is only a process reference because the outcome also depends on pressure, speed, consumable wear, lubrication, and material. The same grit does not guarantee the same finish. If a grit must be included, you can attach a rough grit-to-Ra reference table (e.g., 180 grit ≈ 0.76 µm Ra; 240 grit ≈ 0.38 µm Ra), but acceptance should still be based on Ra (or Ra max). Make grain direction visual in the drawing (arrows or lay symbols; ISO 1302 supports this). Also define the measurement rule—where to measure, how many locations, and whether you accept by max value or average. ISO 4288 provides a framework for measurement and evaluation, and common practice is to measure at the location expected to be roughest and apply a defined decision rule (often a max-limit rule).
Example callout format:
A-surface: HL/#4 brushed; grain direction →; Ra ≤ X µm (or Ra X–Y µm); accept per approved sample.
B-surface: Ra ≤ X µm; direction not specified (or non-directional).
Yes—and for A-surfaces and critical mating areas, it is strongly recommended (standard or on request). Roughness is typically measured with a stylus profilometer for Ra (and Rz when required), and reports can include measurement locations, values, instrument details, and conditions. For geometry/dimensions, we can provide inspection records for key dimensions and GD&T features (flatness, parallelism, etc.) per drawing requirements, creating a complete delivery package together with the approved cosmetic sample.
Rust prevention depends on the material. Carbon steel/cold-rolled steel can flash-rust within minutes to hours after grinding and cleaning, so the sequence should be “clean → fully dry → protect immediately,” using rust-preventive oil/inhibitors or VCI packaging for enclosed protection. For stainless steel, avoid cross-contamination from carbon-steel tooling or shared abrasives—free-iron contamination can lead to rust spots; passivation can be used when needed to remove free iron and restore corrosion resistance. For scratch prevention on cosmetic parts, use temporary protective film on A-surfaces, layer separation and cushioning (PE foam/EPE sheets, corner guards), and treat cleaning and drying + isolated packaging as standard—residual abrasive or metal fines can act like sandpaper during transit.
Metal Grinding Technical Resources
Acceptance Criteria in Manufacturing: How to Define Pass/Fail Rules on Drawings
双瑞2026-08-27T03:25:20+00:008月 20, 2026|
Acceptance criteria are the pre-established, measurable conditions that a manufactured part must satisfy before it is approved for [...]
レーザー切断用の油塗布鋼板と乾燥鋼板の比較:切断品質、コスト、溶接、コーティングへの影響
双瑞2026-09-14T02:36:09+00:002026年9月14日|
Specifying oiled stock sounds like a minor surface preference—until the laser hits the material and the cutting chamber [...]
粉体塗装サプライヤーの図面指示レビュー能力の評価方法
双瑞2026-08-03T00:45:23+00:002026年7月31日|
While most buyers rely on certifications and test reports to evaluate a supplier's powder coating capability, those documents [...]
What Is a Quotation in Manufacturing? RFQ, Pricing & Terms
双瑞2026-08-15T06:38:18+00:002026年8月3日|
A quotation in manufacturing is a formal document from a supplier that states the price, lead time, and [...]
