W金属筐体 — 電気キャビネット、制御ボックス、計器ハウジング — を設計する際、 最初に直面する製造上の決定の一つは、コーナーの接合方法です. 。板金加工では2つの方法が主流です: コーナーを溶接で閉じるか、単一の連続した板から折り曲げるか. 。選択は明白ではありません。. 溶接コーナーは最大の構造強度と密封性を提供します, が、熱歪み、追加の仕上げ工程、および部品あたりのコスト増加を伴います。. 折り曲げコーナーは熱を完全に回避し、生産を迅速化します, が、形状上の制限があり、すべての密封要件を満たせない場合があります。本ガイドでは、溶接コーナーと折り曲げコーナーの実際の違いを解説し、最初の見積もりが返ってくる前に筐体に適切な接合方法を指定できるようにします。.
溶接コーナーとは?
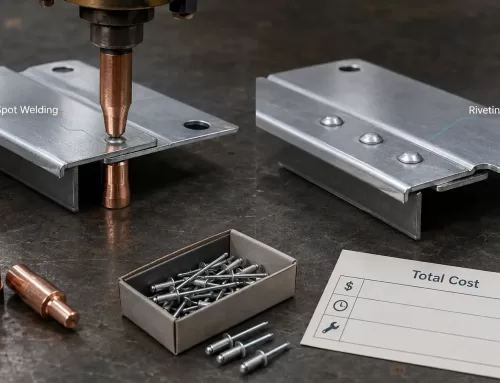
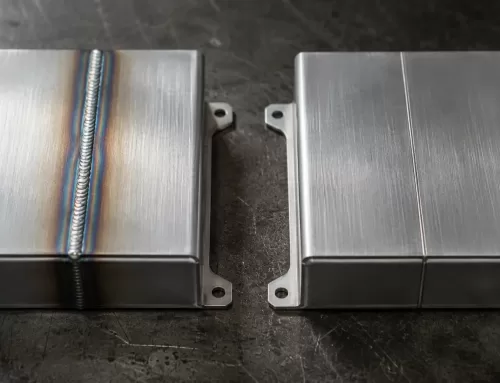
溶接コーナー接合部は、 溶接プロセスを使用して2つの隣接する板金パネルを端部で融合させることによって作成されます — 通常はMIG(金属不活性ガス)、TIG(タングステン不活性ガス)、またはスポット溶接です。溶接ビードは母材を溶融し、しばしばフィラーワイヤを追加して2つのパネル間に永久的な冶金結合を形成します。.
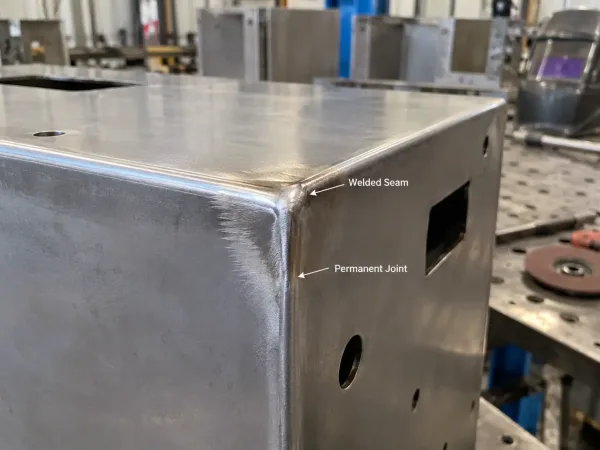
溶接された筐体コーナーのクローズアップ写真。接合された板金パネルと仕上げられたシームを示しています。.
溶接コーナーは、 重荷重用筐体、屋外キャビネット、および構造的完全性と環境密封性が重要なあらゆる用途で一般的です. 。連続溶接は、水の浸入、粉塵、および機械的負荷に抵抗するバリアを作成します。.
しかし、溶接は 3,000~5,000 °Cの熱を薄い鋼板に集中させます. 。 0~2.0 mmの冷間圧延鋼または亜鉛メッキ鋼, で作られた筐体では、各溶接コーナーが周囲のパネルを 3~0.8 mm. 歪める可能性があります。一般的な筐体には 6~10のコーナー接合部, があり、累積的な歪みがドアフレームを 1~2 mm 直角からずらす可能性があります — これはドアの適切な着座やガスケットの圧縮を妨げるのに十分です。溶接後、ほとんどの筐体は溶接シームを平滑化するための研削が必要で、その後、塗装や粉体塗装などの表面処理が行われます。研削工程は局所的に材料を除去し、注意深く制御しないと母材を薄くする可能性があります。.
折り曲げコーナーとは?
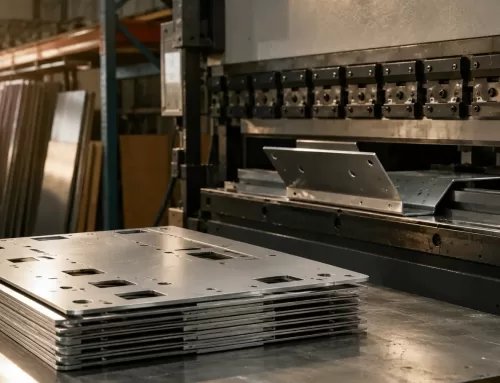
折り曲げコーナー — 成形コーナーまたは曲げコーナーとも呼ばれる — は、 単一の金属板をスコア線または事前切断線に沿って曲げて90°の角度を形成することによって作成されます. 。板は連続したままで、; フィラー材料は追加されず、熱も導入されません.
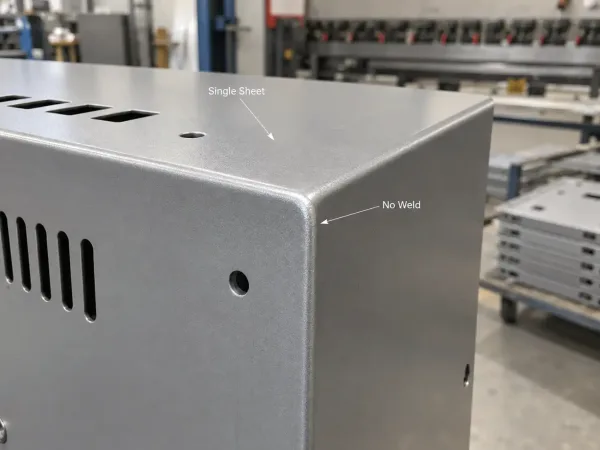
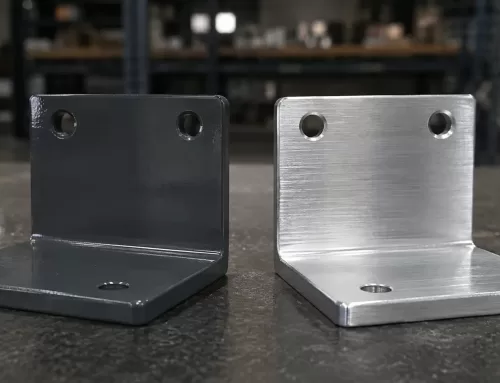
単一の連続した板から形成された折り曲げ筐体コーナーのクローズアップ写真。.
折り曲げコーナーは、サーバーラック、電気パネル、計器ハウジングなど、ほとんどの商業用および産業用筐体の標準的なアプローチです。曲げは通常プレスブレーキで行われ、コーナー半径は工具と材料の延性によって決まります。溶接がないため、, 折り曲げコーナーは熱歪みを完全に回避します. 。パネルは平坦なままで、コーティングは無傷で、生産サイクルは大幅に高速化されます — 適切な設備があれば、1人のオペレーターが筐体の四隅すべてを60秒以内に成形できます.
折り曲げコーナーの主な制限は 形状. です。曲げ半径は材料厚さとプレスブレーキ工具によって制約されます。. 鋭い内角 — 材料厚さの0.5倍未満 — は、割れを生じることなく実現できません, 、特にアルミニウムおよびステンレス鋼において。複雑な三次元形状や非常に厳しいコーナー半径を必要とする筐体では、折り曲げだけでは不十分な場合があります。.
溶接コーナー vs. 折り曲げコーナー:側面比較
以下の表は、筐体の設計および調達で最も重要な項目について、2つのコーナー接合方法を比較したものです。.
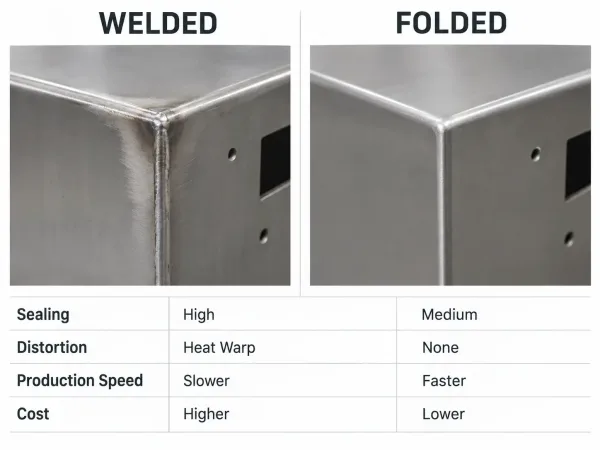
筐体の設計および製造判断のための溶接コーナー接合と折り曲げコーナー接合の技術比較。.
| 項目 | 溶接コーナー | 折り曲げコーナー |
|---|---|---|
| 構造強度 | 最高 — 永続的な冶金結合を形成 | 高 — 材料の完全性を維持するが、接合部は融合していない |
| シール性能 | 優れている — 連続溶接ビードでIP66/IP67を達成可能 | 良好〜中程度 — ガスケット設計とフランジ重なりに依存 |
| 熱変形 | 顕著 — 薄鋼板で溶接シームあたり0.3~0.8 mmの反り | なし — 入熱なし |
| 表面仕上げ | 溶接後の研削および再塗装が必要 | クリーン — コーナー部の仕上げ不要 |
| 生産速度 | 遅い — 溶接+研削+仕上げで 部品あたり3~10分 | 速い — 成形はコーナーあたり数秒 |
| 部品あたりコスト | 高い — 労務費、消耗品、手直し | 低い — 工程数が少ない |
| 形状制限 | 柔軟 — 複雑な形状や異なる板厚の接合が可能 | 曲げ半径と材料の延性に制限される |
| 材料適合性 | すべての金属に適用可能;亜鉛めっきおよびコーティング金属は特別な注意が必要 | 延性金属(CRS、アルミニウム、ステンレス)に最適;3 mmを超える厚板は折り曲げが困難 |
| IP定格の可能性 | 連続溶接でIP66/IP67を達成可能 | ガスケット付きフランジでIP54を達成可能;より高い定格には二次シールが必要 |
溶接コーナーを指定すべき場合
溶接コーナーは、以下のいずれかの条件に該当する場合に適切な選択です。.
高いIP定格が必要な場合。. 以下の用途: IP66、IP67、またはウォッシュダウン環境, 、連続溶接は、製品寿命を通じてどのガスケットも確実に匹敵できない永続的な密封コーナーを提供します。屋外通信筐体、食品加工設備、船舶用キャビネットは通常、溶接コーナーが必要です。.
構造荷重が大きい場合。. 筐体が重量のある内部部品を支え、振動に耐え、または機械的衝撃に耐える必要がある場合、, 溶接接合は最高の結合強度を提供します. 。ラックマウント型サーバー筐体や産業機械ガードは、しばしばこのカテゴリーに該当します。.
形状が折り曲げできない場合。. 筐体設計に複雑な三次元形状、不規則な角度、または異なる板厚のパネル間の接合が含まれる場合、, 溶接が唯一の実用的な選択肢です.
予算が高い単価を許容できる場合。. 溶接コーナーは、 折り曲げコーナーと比較して部品あたりのコストに20~30%を追加します, 主に工数、消耗品、溶接後の仕上げ処理によるものです。小ロットプロジェクト — 500台未満 — では、性能要件がそれを求める場合、このコスト増は許容できるかもしれません。.
折り曲げコーナーを指定すべき場合
折り曲げコーナーは、ほとんどの標準的な筐体用途においてより良い選択です。.
IP54以下で十分です。. 屋内用の電気盤、制御ボックス、サーバーラックの場合、折り曲げコーナーを備えた適切に設計されたガスケット付きフランジにより、確実に達成できます。 IP54. ガスケットは連続したフランジに沿って均等に圧縮され、応力集中点を生じさせる溶接ビードが存在しません。.
生産速度とコストが重要です。. 折り曲げコーナーは、溶接、研削、再塗装の工程を排除します。大量受注 — 1,000台以上 — ではコスト削減効果が大きく、多くの場合 溶接コーナーと比較して部品あたりのコストが25~40%低減されます.
表面仕上げが重要です。. 折り曲げコーナーは元のコーティングの完全性を維持します。研削がなければ、母材が薄くなるリスクや局所的な腐食点が生じるリスクもありません。粉体塗装やアルマイト処理された筐体の場合、, 折り曲げコーナーは仕上げ品質を維持します.
筐体の形状がシンプルです。. 標準的な長方形筐体で 90°コーナーおよび内側半径が材料厚さの1.0倍以上 のものが折り曲げに最適です。プレスブレーキはこれらのコーナーを迅速かつ安定的に成形できます。.
材料と板厚が選択に与える影響
材料の種類と板厚は、溶接か折り曲げかの判断において最も重要な2つの変数です。. 以下の表に主要な制約条件をまとめます。.
| 材質 | 折り曲げ可能な板厚範囲 | 溶接に関する注意事項 |
|---|---|---|
| 冷間圧延鋼板(CRS) | 8~3.0 mm | 溶接が容易;バランスの取れた溶接順序でひずみを管理可能 |
| 亜鉛めっき鋼板(SGCC) | 8~2.5 mm | 溶接部付近で亜鉛コーティングが焼失;溶接後の亜鉛補修が必要 |
| ステンレス鋼 | 0.8~2.0 mm | CRSよりもスプリングバックが大きい;一貫した折り曲げにはより厳密な金型が必要 |
| アルミニウム | 8~2.5 mm | 調質合金(例:6061-T6)ではタイトな半径で割れが発生しやすい;溶接には適切なフィラーを用いたTIGまたはMIGが必要 |
一般的な原則: 板厚 0 mm未満の場合、折り曲げの方がほぼ常にコスト効率が高く、より良い外観仕上げが得られます. 。板厚 0 mm超の場合、溶接の方がより実用的になります 厚みの増加によりひずみが抑制され、折り曲げ半径が非現実的に大きくなるためです。 0~3.0 mm, の範囲では、判断は特定の材料、筐体の形状、IP要件によって異なります。.
IP要件が判断に与える影響
目標IP定格は、溶接コーナーと折り曲げコーナーのどちらを選ぶかを決める要因となることが多いです。. 以下の表は、IP範囲と推奨されるコーナー接合方法を対応させたものです。.
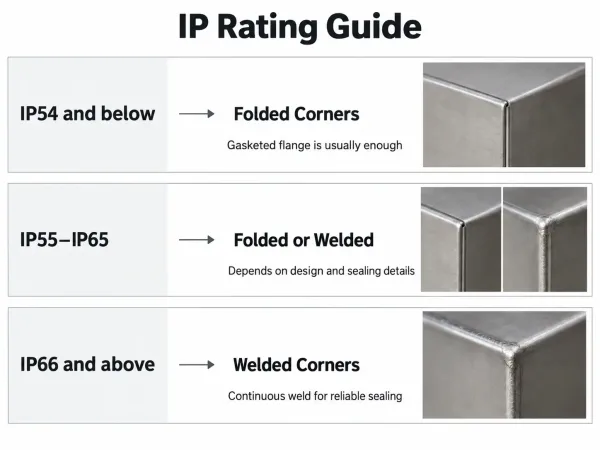
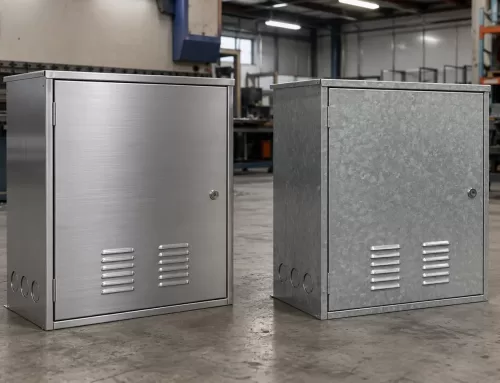
筐体のIP定格に基づいて折り曲げコーナーまたは溶接コーナーが推奨される場合を示すエンジニアリングガイド。.
| IP範囲 | 推奨コーナー接合方法 | 理由 |
|---|---|---|
| IP54以下 | ガスケット付きフランジを備えた折り曲げコーナー | ガスケットが環境シールを提供;コーナー接合部は構造的完全性のみが必要 |
| IP55~IP65 | 慎重な設計により折り曲げコーナーも可能;信頼性のため溶接が優先 | 連続したガスケット溝、適切な排水、密閉されたファスナーポイントが必要;折り曲げコーナーは毛細管経路を避ける必要がある |
| IP66以上 | 溶接コーナー必須 | 連続溶接ビードはガスケット圧縮に依存しない永久的なバリアを形成 |
重要ポイント: 図面に高いIP定格を指定しながらコーナー接合方法を指定しないことは、RFQ遅延の一般的な原因です。メーカーは確認を求めます。なぜなら IP要件が溶接の要否を直接決定し、それがコスト、リードタイム、DFM検討事項に影響するからです.
コーナー接合部のDFM考慮事項
メーカーの観点からすると、, 図面上のコーナー接合仕様が一連の生産判断を引き起こします. 。RFQ段階で正確に指定することで、コストのかかるやり取りを回避できます。.
コーナー接合タイプを明示的に指定してください。. メーカーが適切な方法を選択するだろうと想定しないでください。図面に “「溶接コーナー — 連続溶接、平滑研削」” または “「折り曲げコーナー — 内側半径1.0 mm」” と記載してください。曖昧なコーナー注記は技術的な確認要求を招き、見積もりが遅延します。.
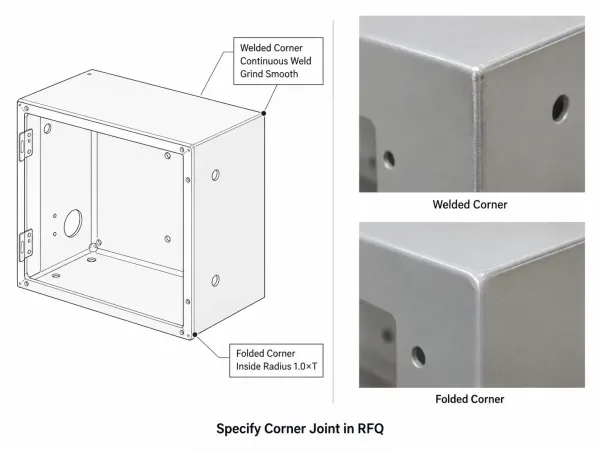
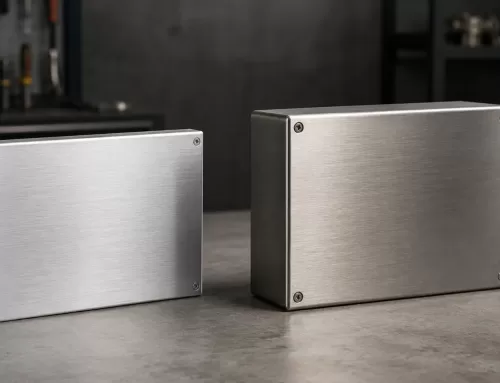
筐体のRFQおよびDFMレビューにおいて、溶接または折り曲げコーナー接合を指定するための図面ベースのガイダンス。.
公差スタックに溶接歪みを考慮してください。. 溶接コーナーを指定する場合、隣接する平坦面に 5~1.0 mmの歪み許容値を追加してください. 。8つの溶接コーナーを持つパネルで ±0.2 mmの平坦度を保持することは、溶接後の矯正なしでは現実的ではありません, 、これがコストを増加させます。.
塗装工程を考慮してください。. 溶接コーナーは塗装または粉体塗装の前に研削する必要があります。図面が塗装膜厚 60~80 µm, を指定している場合、溶接部は均一な被覆を達成するために追加の塗装パスが必要になることがあります。折り曲げコーナーにはこの問題はありません。.
ガスケットの座面について検討してください。. ガスケットシール付きの折り曲げコーナーの場合、 ガスケットチャネルがコーナー周囲で連続している. ことを確認してください。コーナー折り曲げ部でのガスケット経路の断絶は、IP試験における一般的な故障ポイントです。.
フランジ設計を確認してください。. 折り曲げコーナーは、構造的完全性のために 材料厚さの少なくとも1.5倍のフランジ重なり. が必要です。筐体設計のフランジが非常に短い場合、コーナーがきれいに折り曲げられないか、曲げ線で割れる可能性があります。.
主なポイント
- 溶接コーナー は最高の構造強度とシール性能を提供しますが、熱歪みが生じ、溶接後の仕上げが必要で、部品あたりのコストが高くなります。.
- 折り曲げコーナー はより速く、安価で、表面仕上げを維持しますが、形状の限界があり、二次シールなしでは高いIP定格を満たせない場合があります。.
- 材料と板厚 が主要な決定要因です:薄く延性のある金属は折り曲げに適し、厚板や複雑な形状は溶接に適しています。.
- IP要件 がしばしば決定を下します: IP54以下 → 折り曲げ;IP66以上 → 溶接。.
- 図面にコーナー接合タイプを指定して RFQ遅延を回避し、メーカーが正確なプロセスで見積もりを行うようにしてください。.
よくある質問
筐体設計のDFMレビューが必要ですか?当社のエンジニアリングチームがコーナー継手の仕様を評価し、24時間以内に推奨事項を提供できます。. お問い合わせ 開始するには。.