S油付き在庫を指定することは、些細な表面の好みのように思えます——レーザーが材料に当たり、切断チャンバーが煙で満たされるまで、あるいはドライシートが湿度の高い倉庫で一週間保管された後にフラッシュ錆びが発生し、機械に投入する前にバッチ全体を再加工する必要が生じるまでは。.
以下の選択は 油付きおよびドライの板金 どちらの表面が「優れているか」という問題ではありません。それは、その表面状態が レーザー切断プロセス, とどのように相互作用し、 溶接およびコーティング, などの下流工程に影響を与え、部品が生産の次の段階に 清浄で、錆びがなく、仕様内で.
表面状態に関する誤解
到着するかどうかを決定するかという問題です。. 多くのエンジニアや購買担当者は、表面状態を外観上の詳細として扱います。.
レーザー切断において、それはプロセス変数です。 熱間圧延酸洗油付き(HRP&O) 鋼は酸洗によりミルスケールを除去し、その後、薄い防錆油層(通常5~1.5 g/m² )でコーティングされています。この油は切断用の潤滑剤ではなく、.
保管・輸送中の酸化に対するバリア です。 ドライシート.
(ドライ冷間圧延またはドライ熱間圧延とも呼ばれる)には油膜がありません。ミルから清浄な裸の表面で出荷されます。一部のミルは非常に薄い乾燥皮膜防錆剤を塗布しますが、表面は実質的に 油分なし です。.
油がレーザー切断プロセスに与える影響
誤解は、油層が薄すぎて問題にならないというものです。実際には、
5 g/m²の油, でも、レーザーが材料表面とどのように相互作用するか、部品に必要な後処理の量、および使用前に在庫をどれだけ慎重に保管する必要があるかが変わります。. 煙とヒュームの発生
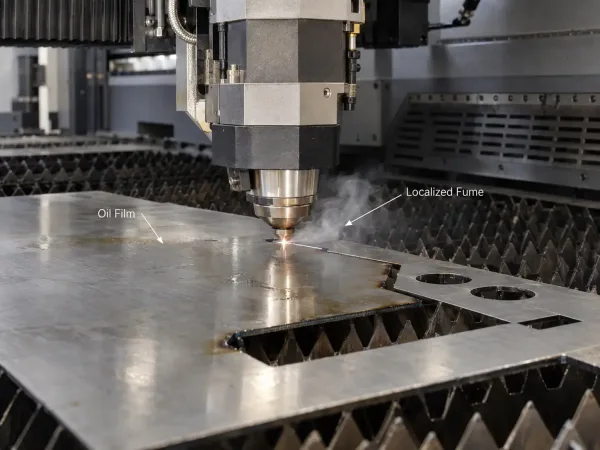
- レーザービームが油付き鋼に当たると、 油は瞬時に気化します
- 。これにより、切断筐体内に目に見える煙と微細粒子状物質が発生します。この影響は以下でより顕著になります: 薄い油膜
- (1 g/m²未満)は急速に気化し、短時間のフレアを生じます 高いレーザー出力
設定は熱入力を増加させます.
密閉された切断チャンバー, ではヒューム排出能力が制限されます. ファイバーレーザーで切断されている油付き鋼。表面の油が気化するにつれて局所的な煙が発生している。 最新のファイバーレーザー切断機のほとんどは、このレベルの煙に対応する排出システムを備えています。しかし、油付き在庫で高いデューティサイクルで機械を稼働させる場合、.
排出フィルターの負荷が早まり、より頻繁なメンテナンスが必要になります
。これは材料価格の見積もりにはほとんど現れないが、
- 設備稼働率と消耗品費 に現れるコスト要因です。
- エッジ品質と酸化 切断面の(Ra)は、通常ほとんどの用途で許容範囲内ですが
- より顕著な熱影響部(HAZ) エッジ部で、通常 1~0.3 mm広い ドライ素材の切断と比較して
以下の部品の場合 溶接、コーティング、または精密組立に使用される, 、これらの差異が重要になります。エッジの外観が二次的な一般加工では、影響は無視できる程度です。.
切断速度とガス消費量
ほとんどの場合、油塗布素材は切断速度やアシストガス圧力の大幅な変更を必要としません。油層は薄すぎて熱障壁として機能しません。ただし、一部のオペレーターは以下を報告しています:
- 酸素アシスト切断:油の燃焼により酸素の発熱寄与がわずかに減少し、 ガス流量を2~5%増加 一貫したエッジ品質のために
- 窒素アシスト切断:窒素は不活性であり、油は独立して燃焼するため、影響は最小限です
- 極薄板(1 mm未満):油の気化により切断経路に微細な変動が生じ、厳しい公差の部品ではわずかなエッジの波打ちとして現れることがあります
油付き在庫の隠れたコスト
脱脂要件
油塗布素材から切断された部品 は、溶接、粉体塗装、塗装、または組立の前に、ほとんどの場合脱脂が必要です. 。コストは方法によって異なります:
| 方法 | 部品あたりの一般的なコスト | 最適な用途 |
|---|---|---|
| 溶剤ワイプ(手作業) | 0.50–1.50 | 小ロット、単純形状 |
| アルカリ洗浄(自動) | 0.20–0.80 | 中~大ロット |
| ベーパー脱脂 | 1.00–2.50 | 高純度要件 |
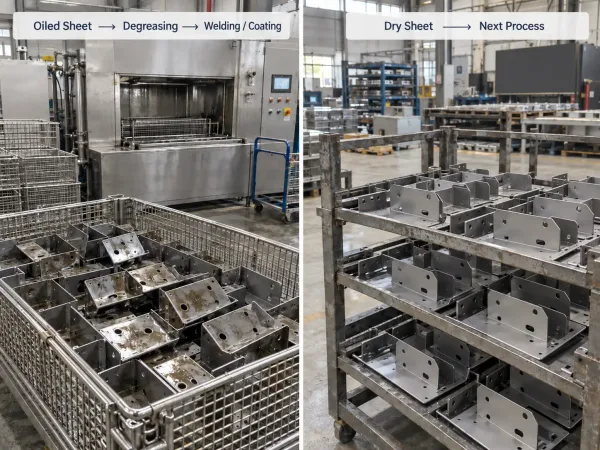
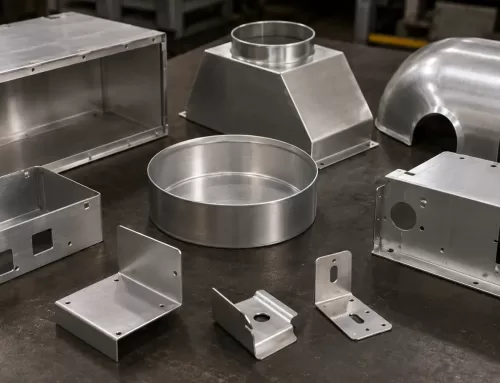
油塗布およびドライレーザー切断板金部品に必要な下流工程の準備の比較。.
以下のバッチの場合 500個のレーザー切断ブラケット, 、脱脂により 総コストに100~500が追加されます. 。これは材料見積もりのライン項目ではありませんが、調達チームが油塗布素材とドライ素材の価格を比較する際に考慮すべき実際の製造コストです。.
保管と取り扱い
油塗布素材には保管期限があります。油膜は時間とともに劣化します。特に:
- 高湿度環境 (60% RH以上):油は湿気を吸収し、 3~6ヶ月
- 以内に保護機能を失います温度サイクル
- :繰り返しの加熱と冷却により油膜が分解し、露出した部分が腐食しやすくなります合紙なしの積み重ね保管
:直接接触するシートは油を不均一に転写し、一貫性のない表面状態を生じさせます 生産スケジュールで板材を以下以上保管する必要がある場合, 30日超.
ドライ在庫のリスク
、油塗布素材は定期的な検査が必要であり、再塗油または位置変更が必要になる場合があります。
フラッシュラストと表面汚染湿度50%RH以下、安定した温度)、乾燥在庫は数週間にわたり錆びずに保管できます。実際には、ほとんどの製作工場は理想的な保管条件を維持していません。.
フラッシュラスト—薄く均一な表面酸化層—は、乾燥在庫であっても 湿潤条件下で24~72時間以内に. 形成されることがあります。フラッシュラストはレーザー切断品質に大きな影響を与えませんが(レーザーはそれを焼き切ります)、下流工程で問題を引き起こします:
- 溶接ポロシティ:継手部の錆が溶接プールに酸素を導入します
- 塗装密着不良:粉体塗装や塗料は酸化した表面に十分に密着しません
- 検査不合格:錆が目視できる部品は、たとえ表面的な錆であっても受入品質検査に不合格となる可能性があります
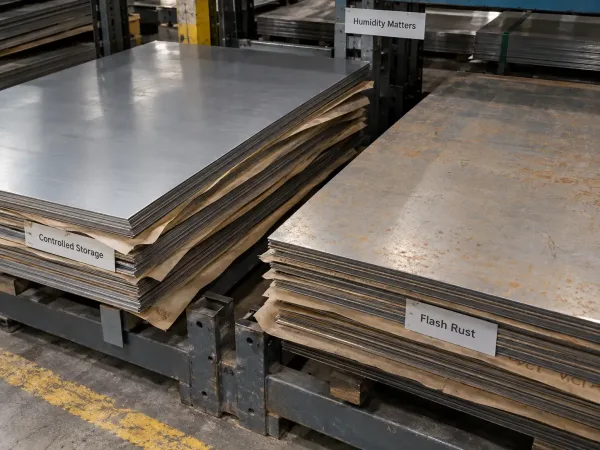
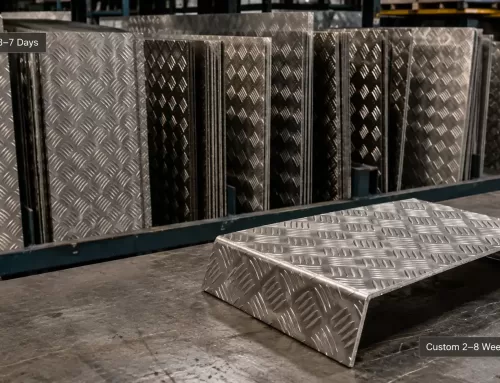
管理された保管と初期段階のフラッシュラストの違いを示す乾燥鋼板。.
乾燥在庫の保管ベストプラクティス
乾燥在庫を指定する場合は、保管計画を立ててください:
- 屋内保管 湿度 50%RH以下
- 合紙 保管が超える場合はVCI(気化性防錆剤)紙で鋼板を合紙 7日間
- FIFOローテーション 古い在庫がラックの奥に滞留するのを防ぐ
- 目視検査 レーザーへの投入前—目視できる錆があれば、その鋼板は洗浄または廃棄が必要
下流工程への影響
溶接適合性
板金表面の油は 溶接に即座に問題を引き起こします:
- MIG/TIG溶接:油はアークで燃焼し、ポロシティ、スパッタ、および不安定なビード外観を生じます。薄い油膜であっても、目視検査は通過するがX線検査や浸透探傷検査に不合格となるポロシティを引き起こす可能性があります。.
- レーザー溶接:切断よりも表面汚染に敏感です。溶接部の油残留物はマイクロポロシティを生じ、継手を弱めます。.
- スポット溶接:油は接触抵抗の変動を増大させ、ナゲット形成の不安定化を招きます。.
実務上の原則:レーザー切断後に部品を溶接する場合、, 乾燥在庫を指定するか、溶接前の脱脂費用を計上してください. 。油汚染による溶接手直しのコストは、脱脂のコストをほぼ常に上回ります。.
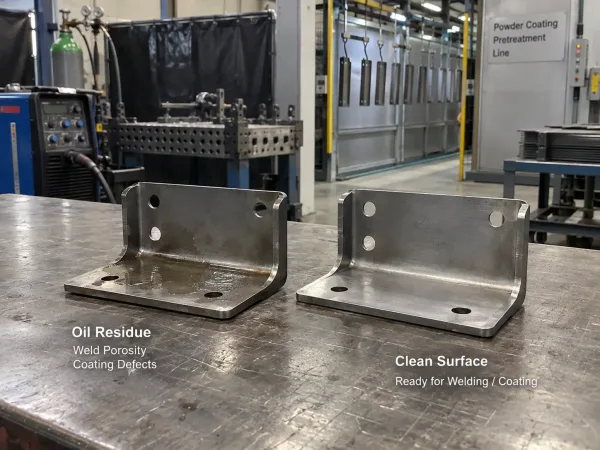 板金部品の溶接または粉体塗装前に油を除去しなければならない理由を示す比較。.
塗装および塗料の密着性
粉体塗装および液体塗料は、適切な密着のために 清浄で油分のない表面 を必要とします。油残留物の上に塗装を施すと、以下の結果を招きます:
- フィッシュアイ欠陥 塗膜の
- 層間剥離 機械的応力または熱サイクル下での粉体塗装の
- 密着不良 塩水噴霧試験(ASTM B117)における
ほとんどの塗装工場は加工前に部品を脱脂しますが、これにより time and cost to the workflow. Specifying dry stock eliminates this step entirely.
RFQで表面状態を指定する方法
Ambiguity in surface condition requirements is one of the most common sources of RFQ clarification and production delays. To avoid this:
On the drawing, specify:
- Material callout with surface condition: e.g., “ASTM A1008 HRP&O” or “ASTM A1008 Dry”
- If dry stock with a rust inhibitor is acceptable: “Dry with VCI paper wrap”
- If oiled stock is acceptable but degreasing is required before welding: note “Degrease before welding per [standard or specification]“」“
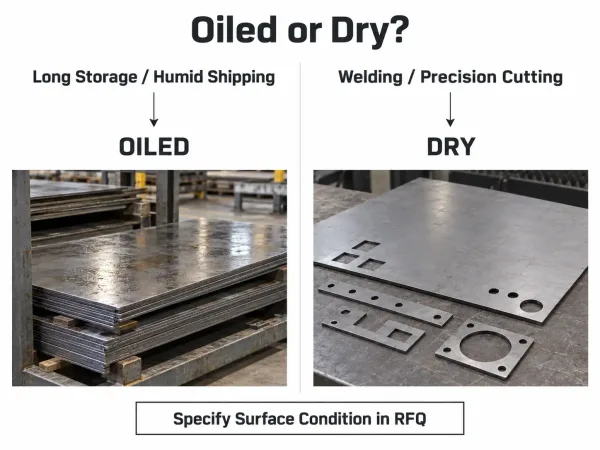
Simple engineering guide for choosing oiled or dry sheet metal based on storage and downstream processes.
In the RFQ, confirm with the supplier:
- What surface condition does the quoted price assume?
- Is degreasing included in the quoted price, or is it a separate line item?
- How will the material be stored between delivery and cutting?
- What is the maximum storage time before cutting?
- Does the supplier stock the specified surface condition, or is it a mill-order item with extended lead time?
プロジェクトに適した選択
When to Choose Oiled
- Long shipping distances or extended transit time: Oiled stock resists corrosion during ocean freight or multi-week ground transport
- Humid storage environments: If your facility cannot maintain below 50% RH, oiled stock is safer
- Parts that will be coated immediately after cutting: If the time between cutting and coating is less than 24 hours, degreasing is a single step that integrates naturally into the coating prep process
When to Choose Dry
- Parts requiring welding after laser cutting: Eliminates the degreasing step and reduces weld defect risk
- Controlled indoor storage: If your facility maintains stable humidity and temperature, dry stock stays clean without oil
- Smoke-sensitive environments: High-duty-cycle cutting operations or facilities with limited fume extraction benefit from oil-free stock
- Precision parts with tight edge quality requirements: Dry stock produces cleaner, more consistent cut edges
主なポイント
The oiled vs dry decision is not a surface preference—it is a process and cost decision that affects the entire manufacturing chain. Consider the full sequence: storage conditions, cutting performance, post-cut cleaning, and downstream compatibility with welding and coating.
For most general fabrication projects, either surface condition works with minor adjustments. For precision parts, welded assemblies, or coated components, the choice becomes more consequential and should be specified explicitly in the RFQ and on the drawing.
よくある質問
Need help specifying the right surface condition for your next laser-cut parts order? Our engineering team can review your drawings and recommend the most cost-effective material and surface specification. [Request a DFM Review →]