Y新しい筐体プロジェクトのために海外の板金サプライヤーを選定しました。見積もりは競争力があり、リードタイムも問題なく、エンジニアリングチームはDFMフィードバックを確認済みです。. 生産開始前に、残されたゲートが一つあります。それは初品検査(FAI)です。. サプライヤーからFAI図面パッケージを求められ、何を送ればよいか、どのようにマーキングすればよいか、サプライヤーから何が返ってくるべきか、正確に把握していないことに気づきます。.
このギャップは本来よりもはるかに一般的です。購買チームがPDF図面と材料仕様を送り、サプライヤーが初品を製作して報告書を提出し、購買担当者が発見するのは 重要な寸法の半分が、フラグが立てられていなかったために検査されていなかったということです。. あるいは、バルーン番号付き図面がForm 3の記載と一致しない番号を使用している。または、材料証明書が初品に使用されたロットとは異なるロットを参照している。. これらのエラーはそれぞれ、タイムゾーンをまたいだ数日間のやり取りを要し、生産開始を遅延させます。.
本ガイドでは、以下を順を追って説明します 海外の板金サプライヤー向けにFAI図面パッケージを準備、送付、レビューする方法 — 必要なファイル、重要特性のマーキング方法、国境を越えた要件の伝達方法、および返却されたもののレビュー方法を網羅します。.
板金部品のFAI図面パッケージに含まれるもの
FAI図面パッケージとは、サプライヤーに対して 何を製作し、どのように測定し、量産開始前にどのようなエビデンスを提出すべきかを正確に伝える文書一式です。. 板金部品の場合、パッケージにはあらゆる製造プロセスに適用されるコアファイル一式に加え、切断、曲げ、溶接、表面処理の固有の変動要因に対応するいくつかの追加項目があります。.
すべてのパッケージに必要なコアファイル
最低限、板金部品の完全なFAI図面パッケージには以下を含めるべきです:
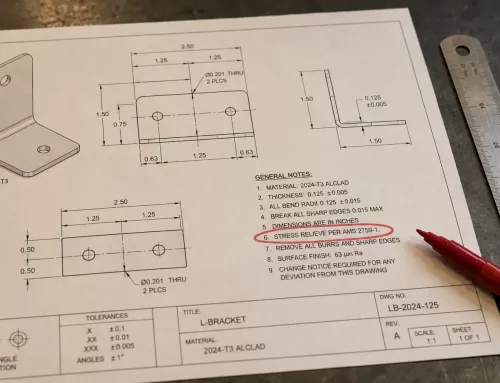
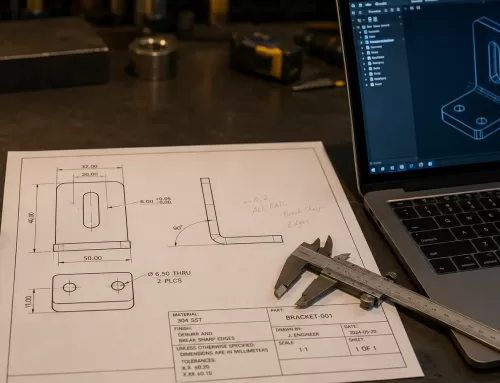
- 2Dエンジニアリング図面(PDF) — 公差、GD&T指示、データム参照、材料グレード、表面処理要件、溶接記号、ハードウェア仕様を含む完全な寸法表示。. これが検査における唯一の情報源(シングルソースオブトゥルース)です。.
- 3D CADファイル(STEP形式) — 2D図面だけでは成形形状を完全に記述できない複雑な形状用。STEPはCADシステム間で最も汎用性の高い互換形式です。.
- 材料仕様 — 正確なグレード、調質、板厚を記載。. 「鋼」ではなく「SPCC冷間圧延鋼板、1.5 mm」または「5052-H32アルミニウム、2.0 mm」と記載します。“ 材料規格の参照(例:ASTM A1008、EN 10130)を含めてください。.
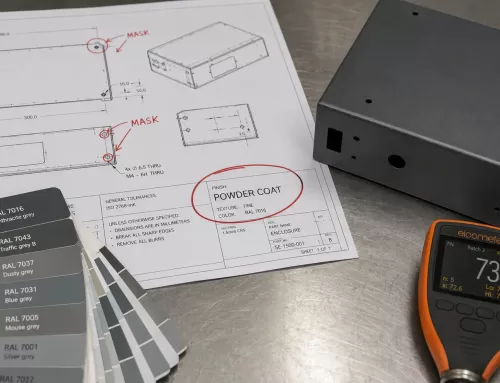
- 表面処理仕様 — 処理タイプ(粉体塗装、亜鉛めっき、アルマイト)、色コード(RAL、Pantone、またはカスタム)、皮膜厚範囲、および外観基準または承認済みサンプル。.
- 品質要件サマリー — FAIの要否、使用する報告フォーマット(AS9102フォーム、PPAP、またはサプライヤー独自フォーマット)、品質重要特性(CTQ)、バッチ検査のAQL水準、および必要な証明書(ミルサーティフィケート、めっき報告書、溶接資格)を指定。.
- ハードウェアおよび組立リスト — PEMナット、スタッド、スタンドオフ、ヒンジ、ガスケット、ラベル、およびサプライヤーが取り付ける部品と別途支給する部品の識別。.
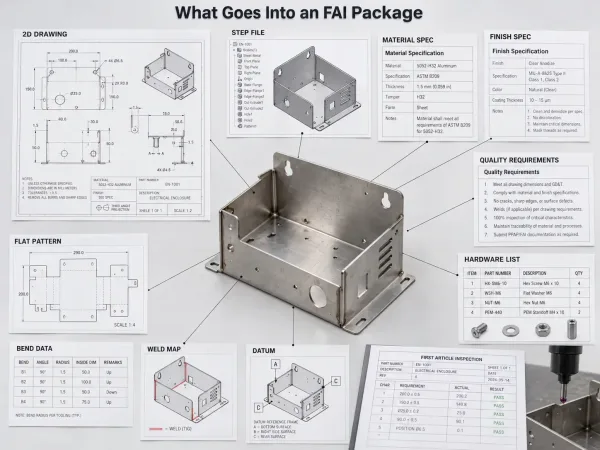
完全なFAIパッケージに必要なコアエンジニアリング、材料、表面処理、品質、および板金文書。.
このパッケージは主要なコミュニケーションツールです。不完全な場合、サプライヤーは仮定でギャップを埋めます — そして仮定は初品における不適合の主要な原因です。.
ほとんどの購買担当者が見落とす板金固有の追加項目
板金加工には、切削部品や成形部品にはない変動要因があります。FAIパッケージでは、追加文書によってこれらに対応すべきです:
- 展開図またはDXF — 曲げ線、曲げ方向、曲げ代を含む展開形状を示す。これは複雑な曲げシーケンスを持つ部品で特に重要であり、展開図が成形後の穴位置に直接影響します。.
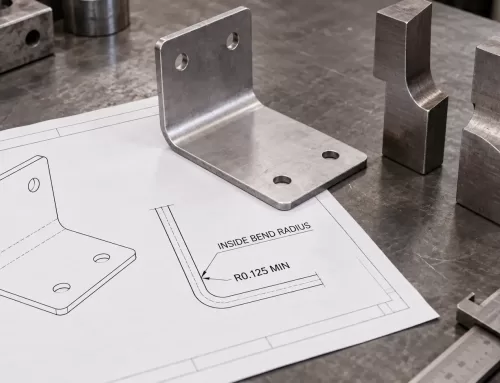
- 曲げデータテーブル — 各曲げの曲げ角度、内側半径、曲げから端部までの距離を記載。「90°±1°に曲げる」といった一般的な注記を使用している場合、組立に影響する箇所では個別の曲げ公差を指定することを検討してください。.
- 溶接マップまたは溶接記号詳細 — 溶接組立品の場合、継手タイプ、溶接サイズ、および非破壊検査(NDT)要件を特定する溶接マップ。図面上の溶接記号が出発点ですが、別途溶接マップがあることで言語の壁を越えた解釈エラーを減らせます。.
- 組立図 — 部品が多部品組立品の場合、部品の関係、ハードウェア位置、および組み付け要件を示す分解図または組立図を含めてください。.
- 検査データム参照 — 寸法検査のデータムとなる面または特性を明確に特定。. 板金では、データムの選択がCMM測定時の部品の固定方法に影響し、データムの誤解はForm 3全体を無効にしかねません。.
これらの追加項目は、単純なブラケットや平板パネルには必ずしも必要ではありません。しかし、 成形筐体、溶接組立品、および外観面を持つ部品, の場合、これらを省略することは、海外サプライヤーが不完全または不正確なFAI報告書を提出する最も一般的な理由の一つです。.
サプライヤーが実際に使用できるバルーン図面の作成方法
バルーン図面 — バブル図面や検査図面と呼ばれることもあります — は、エンジニアリング図面のコピーであり、 すべての測定可能な特性に円の中に一意の連番が割り当てられています (「バルーン」または「バブル」)。これらの番号はAS9102フォーム3のライン項目に対応し、図面と検査結果の間にトレーサブルなリンクを形成します。.
バルーン図面は検査マップです。バルーンが付与されていない特性は検査されません。. これがFAI不合格の最も一般的な原因です:サプライヤーはバルーン化されたすべての特性を測定しますが、購入者は番号が付与されていない特性を期待していたのです。.
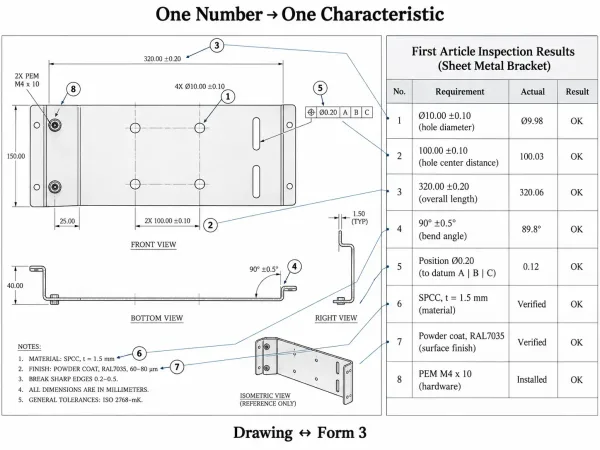
番号付き特性がフォーム3の検査結果にどのように対応するかを示すバルーン化されたエンジニアリング図面。.
バルーン化のルール:1つの番号、1つの特性、曖昧さなし
原則はシンプルです: 図面上の測定または検証可能なすべての寸法、公差、注記、および仕様に、それぞれ独自のバルーン番号が付与されます。. これには以下が含まれます:
- すべての寸法公差 (長さ、幅、穴径、スロット寸法)
- 幾何公差 (平坦度、直角度、真位置度、プロファイル)
- 表面粗さ指示 (Ra値、コーティング厚さ)
- 材料およびめっき仕様 タイトルブロックまたは注記に記載されているもの
- ハードウェア指示 (例:「4× PEM S-M3-2を取り付け」)
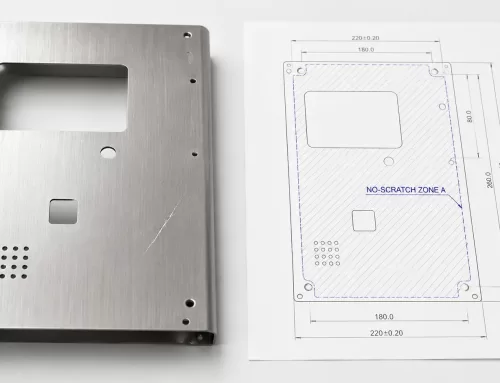
- 特殊工程注記 (例:「すべての鋭利なエッジのバリ取り」、「露出面に傷がないこと」)
複数の特性を1つのバルーン番号にまとめないでください。. 図面に同じ径だが異なる位置にある4つの取り付け穴が示されている場合、各穴に独自のバルーンが付与されます — 径が同一であっても、位置は別々の特性です。.
バルーン番号は一貫したパターンに従うべきです。ほとんどのサプライヤーは、図面の左上から時計回りに連番(1、2、3…)を期待しますが、具体的な順序よりも一貫性と完全性が重要です。. 重要なのは、図面上のすべてのバルーンがフォーム3の対応する行を持ち、フォーム3のすべての行が図面上の対応するバルーンを持つことです。.
FAI承認を遅延させる一般的なバルーン化のミス
サプライヤー側から見て、FAIパッケージが返却または遅延する原因となる最も頻繁なバルーン化エラーは以下の通りです:
- タイトルブロック仕様の欠落。. タイトルブロックに記載されている材料グレード、一般公差(例:ISO 2768-mK)、および表面粗さは特性です。これらがバルーン化されていない場合、サプライヤーが検証しない可能性があり、FAIパッケージは不完全になります。.
- 参考寸法を検査項目として含める。. 参考寸法(括弧内に表示または「REF」とマークされたもの)は情報提供のみを目的としており、バルーン化すべきではありません。フォーム3に含めると検査時間が無駄になり、合否判定が必要かどうかについて混乱を生じます。.
- 図面改訂間の番号の不一致。. Rev Aでバルーン図面を送付し、その後Rev Bに更新した場合、バルーン番号がずれる可能性があります。サプライヤーが古い番号で検査を開始し、あなたが新しい番号でレビューすると、すべての不一致がエラーに見えます。. 改訂が変更されたら常に図面を再バルーン化してください。.
- GD&T指示を単一の特性として扱う。. 径公差を伴う真位置度指示は1つの特性ですが、2つのデータム特性を参照しています。バルーンが完全な指示を捉えていることを確認してください — 公差値、データム参照、および材料条件修飾子(MMC/LMC)— 位置番号だけでなく。.
海外サプライヤーの場合、これらのミスは通信の遅延によって増幅されます。. 国内サプライヤーなら5分の電話で明確にできるバルーン化エラーも、タイムゾーンをまたぐと解決に24~48時間かかり、FAIサイクルに数日が追加されます。.
どの板金特性を重要としてマークすべきか
板金部品のすべての寸法が同じレベルの精査に値するわけではありません。一般的な成形筐体には80~150のバルーン化特性があるかもしれませんが、 そのうち嵌合、機能、または安全性に真に重要なのはわずか10~20です。. これらの品質重要(CTQ)特性を特定し、サプライヤーに明確に伝えることで、最も重要な場所に検査労力を集中させることができます。.
板金FAIで最も頻繁に不合格となる特性
初品検査の経験に基づくと、不適合を示す可能性が最も高い板金特性は4つのカテゴリに分類され、それぞれが特定の製作段階に関連しています:
切断段階 — 穴位置とスロット寸法。. レーザー切断のカーフ幅は、材料厚さ、速度、アシストガスによって変化します。厚い材料(3 mm以上)では、, カーフテーパーにより、穴径が上面と下面で0.05~0.15 mm異なる場合があります。. 部品のエッジ付近のスロットや切り欠きも熱変形しやすく、特にステンレス鋼で顕著です。.
曲げ加工段階 — 曲げ角度と曲げ穴間距離。. スプリングバックは板金曲げにおいて最も一般的な変動要因です。. 5 mm冷延鋼板の90°曲げでは、通常1~3°のスプリングバックが発生します。 材料硬度、金型半径、プレスブレーキの設定によって異なります。サプライヤーが過曲げで補正した場合でも、相互作用する複数の曲げがある部品では、最終角度が公差外になる可能性があります。成形中に中立軸が移動するため、曲げエッジに対する穴位置がずれます — 展開図上で曲げ線から10 mmの位置にある穴が、成形後の部品では曲げエッジから9.5 mmまたは10.5 mmになる場合があります。.
溶接段階 — 溶接サイズ、継手アライメント、ひずみ。. 溶接組立品は熱影響部を生じ、平坦面をひずみさせ、穴位置をずらし、全体の外郭寸法を変化させます。. ステンレス鋼エンクロージャーのTIG溶接では、300 mmのスパンにわたって隣接面が0.5~1.5 mm平坦度から外れる可能性があります。. 軟鋼のMIG溶接は単位入熱あたりのひずみが少ないですが、薄板(1.2 mm未満)では制御が困難です。.
表面処理段階 — 皮膜厚さと密着性。. 粉体塗装は片面あたり60~120 µmを付加します。. 厳しい組立公差を持つ部品 — 例えば、0.5 mmのクリアランスでチャンネルにスライドするパネル — では、皮膜厚さだけで干渉が生じる可能性があります。ねじ山、アースポイント、ガスケット面は皮膜の盛り上がりを防ぐためにマスキングが必要な場合があり、図面にマスキングが指定されていなければ、サプライヤーは適用しない可能性があります。.
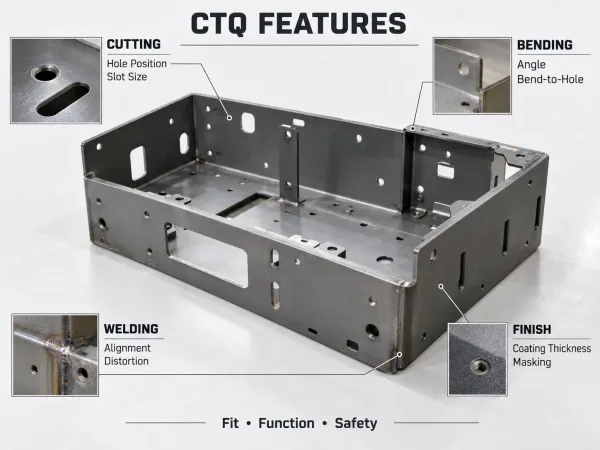
切断、曲げ、溶接、表面処理に関連する重要な板金検査項目。.
Critical-to-Quality(CTQ)リストの作成方法
CTQリストは、バルーン付き図面項目のうち優先度付きのサブセットであり、どの特性に 100%検査、より厳しい合否基準、または特定の測定方法が必要かを特定します。. 作成するには:
- 組立インターフェースから始めます。. 別の部品と嵌合するすべての項目 — 取付穴、位置決めピン、スロット・タブ接続、ガスケット面 — は自動的に重要となります。. 嵌合しなければ、組立は失敗します。.
- 安全上重要な項目を追加します。. 構造、電気、または圧力境界用途の部品では、安全に影響する項目(溶込み深さ、穴のエッジ距離、応力点における材料厚さ)は、公差値に関係なく重要としてマークする必要があります。.
- 既知の工程変動がある項目を含めます。. 長いフランジの曲げ角度、曲げ線付近の穴位置、溶接パネルの平坦度、外観面の皮膜厚さは本質的に変動します。これらを重要としてマークすることで、サプライヤーは公差内と仮定するのではなく、測定することが保証されます。.
- 手直しが困難な項目にフラグを立てます。. 特定の項目における不適合が部品の廃棄を必要とする場合(例:成形部品の表面を損傷せずにリーマ加工できない過大な穴)、重要としてマークすることで、サプライヤーは段取り時に特に注意を払います。.
CTQリストは、別文書または検査要件表の明確にマークされた列とすべきであり、サプライヤーの検査チームが見落とす可能性のある図面注記に埋もれさせてはなりません。.
国境を越えてFAI要件を明確に伝達する方法
FAIパッケージの技術的内容は、 サプライヤーがそれを正確に解釈する能力によってのみ価値が決まります。. 買い手が米国または欧州にあり、サプライヤーがアジアにある場合、いくつかのコミュニケーション固有のリスクが、それ以外は完全なパッケージを損なう可能性があります。.
国境を越えた誤解を防ぐ4つの情報
技術ファイルに加えて、海外サプライヤーに送るすべてのFAIパッケージに以下の4項目を含めてください:
- A single-page FAI requirements summary. これは図面や品質仕様の代替ではありません — どの図面リビジョンを使用するか、どの報告フォーマットに従うか(AS9102、PPAP、または自社テンプレート)、どの項目がCTQか、何個のサンプル部品を製作するか、FAI提出の期限を記載した1ページの文書です。. この文書はサプライヤーの品質チーム向けのクイックリファレンスシートとして機能し、15ページの品質仕様の中で重要な要件が失われる可能性を低減します。.
- 承認された図面リビジョン番号 — 3か所に記載。. 図面タイトルブロック、FAI要件サマリー、および発注書に記載してください。. リビジョンの不一致は、国境を越えたFAIにおいて最も一般的な文書エラーです。. 図面がRev C、発注書がRev B、FAI要件サマリーにリビジョンの記載がない場合、サプライヤーは推測せざるを得ず、しばしば誤って推測します。.
- 完全な designation 付きの参照規格リスト。. 「ISO tolerance」と書かず、一般公差には「ISO 2768-mK」と書いてください。「ASTM material」と書かず、「ASTM A1008 CS Type B」と書いてください。海外サプライヤーは多くの顧客と取引しており、それぞれ異なる規格の選好があります。. 曖昧な参照は仮定を招きます。.
- 技術的質問のための連絡先情報 — 期待される応答時間付き。. 図面解釈の質問に回答できるエンジニアの氏名とメールアドレスを含め、技術的確認事項に対する期待ターンアラウンドタイムを明記してください。サプライヤーが質問を送り、回答に3営業日待つ場合、FAIタイムラインはそれに応じて延びます。事前に期待値を設定すること — “「技術的質問には24時間以内に回答します」” — プロセスを円滑に進めます。.
ファイル命名、リビジョン管理、言語の明確性
ファイル管理の小さな詳細が、国境を越えた作業において重大な遅延を引き起こす可能性があります:
- 一貫したファイル命名規則を使用してください。. 「DWG-12345-RevC-FAI.pdf」というファイル名は曖昧さがない。「final_drawing_v3_approved_USE_THIS_ONE.pdf」は曖昧である。すべてのファイル名に部品番号、リビジョンレベル、ファイルの目的を含めること。.
- 送付前にリビジョンをロックする。. 図面を送付した後に、サプライヤーがすでにFAIを準備している段階で更新した場合、バルーン番号が変更され、検査計画の改訂が必要になり、タイムラインがリセットされる可能性がある。. FAIプロセスを開始する前に、図面が最終リビジョンであることを確認する。.
- 業界標準ではない略語を避ける。. “「CRS」は冷間圧延鋼、「SS」はステンレス鋼を指し、製造業では広く理解されている。「ABC仕上げ」や「Project Falcon仕様」のような社内略語は通用しない。自社独自のコードを使用する場合は、用語集を添付するか、正式な仕様名を使用すること。.
- 曖昧さがある場合は、メートル法とヤード・ポンド法の両方で寸法を記載する。. 海外の板金サプライヤーの多くはメートル法で作業している。図面がヤード・ポンド法の寸法を使用している場合、サプライヤーの検査機器およびCMMソフトウェアがヤード・ポンド法用に校正されていることを確認するか、解釈エラーを減らすためにメートル法に変換した参考値を提供すること。.
サプライヤーが返送するFAIパッケージのレビュー方法
サプライヤーが提出するFAIパッケージは、ファイルして忘れるための文書ではない。. それは、生産承認前に元の要件と照合して検証する必要がある品質記録である。. レビュープロセスは時間がかかる必要はないが、体系的である必要がある。.
5点レビューチェックリスト
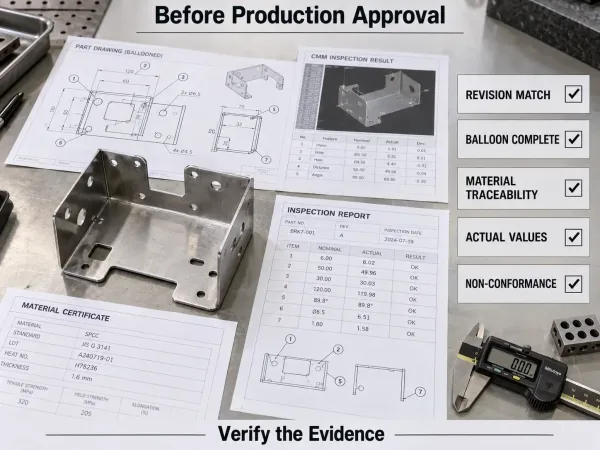
図面リビジョン、バルーンの完全性、材料トレーサビリティ、実測値、不適合記録を示すFAIレビュー。.
海外の板金サプライヤーからFAIパッケージを受け取ったら、個々の測定値を確認する前に、以下の5項目をチェックする:
- 図面リビジョンの一致。. Form 1のバルーン番号とForm 3で参照されている図面リビジョンが、FAI要件サマリーで指定したリビジョンと一致することを確認する。. これは最初のチェックである。リビジョンの不一致は、それに続くすべての測定値を無効にするからである。.
- バルーンの完全性。. 図面上のバルーン番号を数え、Form 3の行数と比較する。. 図面に87個のバルーンがあり、Form 3に82行しかない場合、5つの特性が検査されていない。. 先に進む前に説明を求めること — 欠落している特徴が、正しく除外された参考寸法である場合もあれば、見落とされた重要な特徴である場合もある。.
- 材料証明書のトレーサビリティ。. Form 2に添付された材料証明書(ミルテストレポート)が、 初品に使用された材料と同じヒート番号またはロット番号を参照していることを確認する。. 異なるバッチからの一般的な証明書はトレーサブルではなく、受け入れるべきではない。板金の場合、証明書に正しい板厚が記載されていることを確認する — コイル間の板厚変動は不適合の現実的な原因である。.
- 合否だけでなく、実際の測定値。. 変動特性(数値公差のある寸法)については、サプライヤーは実際の測定値を報告すべきであり、 「PASS」だけでは不十分である。“ 測定値により、各寸法が公差境界にどれだけ近いかを確認できる。6.0 ±0.1 mmと指定された穴径が6.09 mmである場合、技術的には合格だが、不合格までわずか0.01 mmである。このデータは、工程能力評価およびサプライヤーが生産で公差を安定的に維持できるかどうかの予測にとって重要である。.
- 不適合の文書化。. いずれかの特性が公差外である場合、測定値、公称値からの偏差、および提案された処置(そのまま使用、手直し、または廃棄)を含む不適合として文書化する必要がある。. 複雑な部品で不適合が一切ないクリーンなFAIレポートは、常に品質の証拠とは限らない — サプライヤーが十分に注意深く測定しなかった証拠である可能性がある。.
拒否をトリガーすべきレッドフラグ
5点チェックリスト以外にも、FAIパッケージの特定のパターンは、より深い工程管理上の問題を示している:
- すべての測定値が公称値として報告されている。. Form 3のすべての寸法が、小数点以下の変動なしに正確な公称値(例:50.00、25.00、10.00)を示している場合、, その測定値は実際の部品から取得されたものではなく、捏造された可能性が高い。. 実際の測定値には常に何らかの変動がある。.
- スクリーンショットやポイントマップのないCMMレポート。. 数値を列挙するだけでグラフィカルなコンテキストのないCMMレポートは、部品上のどこで測定が行われたかを証明しない。部品形状に測定ポイントを重ねて示すスクリーンショットまたは寸法マップを要求すること。.
- 初品生産日の数か月前に日付が付けられた材料証明書。. これは、証明書が初品に使用されたものとは異なる材料ロットのものである可能性を示唆している。.
- アセンブリの機能試験データがない。. 部品がハードウェアを含むアセンブリである場合、FAIにはハードウェアが正しく取り付けられ、アセンブリが嵌合部品に適合する証拠を含めるべきである。. アセンブリに関する寸法のみのFAIは不完全である。.
DFMフィードバックにFAIウィンドウを活用する
FAI期間は、変更コストが劇的に増加する前に、設計またはプロセス変更を行う最後の機会である。. サプライヤーが初品から量産に移行すると、曲げ順序の変更、穴の位置変更、または公差の調整には、治具の変更、再プログラミング、場合によっては再検査が必要となり、そのすべてがコストと遅延を増大させる。.
FAIプロセスでは、サプライヤーのエンジニアが量産意図のツーリングとプロセスを用いて初めて部品を製作します。この段階で、CADモデルでは見えない実務上の問題が明らかになります:
- プレスブレーキの金型と隣接するフランジの間に干渉を引き起こす曲げ順序, 、異なる曲げ順序または逃げ加工が必要となります。.
- 技術的には公差内であるが、溶接の熱影響部に位置する穴位置, 、穴周辺の材料を弱めます。.
- プロセスが安定して維持できる精度よりも厳しい公差, 、部品機能を向上させることなく、検査コストとスクラップ率を増加させます。.
- 後続の工程と矛盾する表面仕上げ要件 — 例えば、粉体塗装面にアースポイント用のマスキングが必要だが、マスキング領域が指定されていない場合。.
サプライヤーがFAI中にこれらの問題を特定し、DFM推奨事項として伝達した場合、, 図面への抵抗ではなく、貴重なエンジニアリング情報として扱ってください。. FAI段階でDFM変更を受け入れること — 例えば、非重要部位の±0.1 mm公差を±0.2 mmに緩和する、または穴を曲げ線から2 mm離す — 通常、ツーリング費用はかからず、生産コストを大幅に削減できます。.
優れた海外サプライヤーは、FAI提出書類の標準セクションとしてDFM所見を含めています。サプライヤーが含めていない場合は、明示的に要求してください: “「初品生産中に観察されたDFM推奨事項またはプロセス能力に関する懸念があれば含めてください。」”
よくある質問
SR-MFGは、カスタム板金部品の完全なFAI文書パッケージ — バルーン図面、AS9102準拠報告書、材料証明書、初品プロセスに統合されたDFMフィードバックを含む — で海外OEM購買担当者をサポートしています。. プロジェクト要件についてご相談は、当社のエンジニアリングチームまでお問い合わせください。.