Yあなたは受け取ります 電解研磨された板金エンクロージャ. 。表面は工場照明の下で均一で反射性があるように見えます。しかし、品質チームが接触式粗さ計で測定すると、 Ra値は0.5 µmとなり、図面で指定された最大値0.38 µmを上回っています. 。サプライヤーは電解研磨が正しく行われたと主張しています。では、問題はどこにあるのでしょうか: 部品か、それとも測定か?
このシナリオは、ほとんどのバイヤーが予想する以上に頻繁に発生します。. 電解研磨された表面は、機械研磨された表面とは粗さ計測定下で異なる挙動を示します, 。その理由は、測定機器が表面形状とどのように相互作用するかに起因します。この相互作用を理解すること — そして どの規格、ツール、手順が適用されるかを知ること — が、信頼できる検査データとサプライヤーとの繰り返しの紛争の分かれ目です。.
電解研磨表面の粗さ検査が単純でない理由
機械研磨された表面では、粗さ計のスタイラスは方向性のある傷のパターンをなぞります。山と谷は規則的であり、Ra値は予測可能です。. 電解研磨された表面では、状況が異なります。.
電解研磨中、電気化学的プロセスが金属表面の山を優先的に溶解し、 微細で平滑な非方向性仕上げ. を残します。マクロ形状 — 以前の成形や研削による大きな起伏 — はほぼ変化しません。これはしばしば “「山をそのままに木を除去する」”
と表現されます。ここに 測定のパラドックスがあります:先端半径 5 µm の標準的な粗さ計スタイラスは、微細で平滑な電解研磨表面を妨げられることなく移動し、マイクロレベルの平滑化を検出せずにマクロ形状を追従します。その結果、 電解研磨表面のRa値は、電解研磨前の同じ表面の値よりも実際に高くなる可能性があります — 走査電子顕微鏡(SEM)が電解研磨表面の方が客観的に平滑であることを確認しているにもかかわらず。.
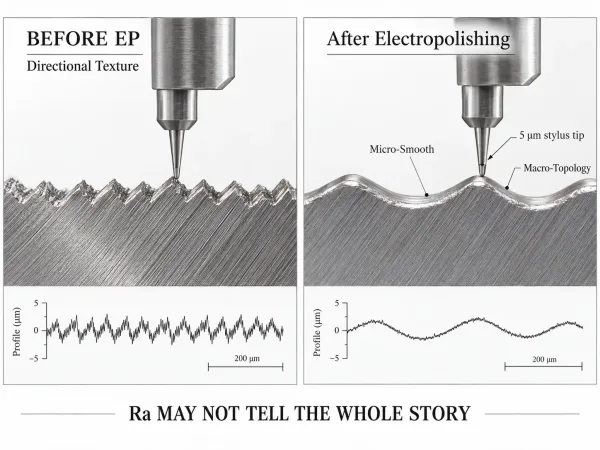
粗さ計のスタイラスは、電解研磨によって生じたマイクロレベルの平滑化を見逃しながら、より大きな表面うねりを追従する可能性があります。.
これは粗さ計が故障していることを意味するものではありません。. 測定方法を表面状態に適合させる必要があることを意味します。. 電解研磨部品の場合、これにはしばしば 接触式プロフィロメトリ(適切なカットオフ長さ設定)、非接触光学測定、および重要用途向けのSEMまたは原子間力顕微鏡(AFM)による検証の組み合わせが必要です。.
RaとRzが実際に測定するもの — そして両方が必要な理由
Ra(算術平均粗さ) は、指定されたサンプリング長さにわたる表面プロファイルの平均線からの絶対偏差の算術平均です。ISO 4287で定義されており、製造業で最も広く使用されている粗さパラメータです。. Ra値が低いほど、表面が平滑であることを示します。.
Rz(最大高さ平均) は、評価長さ内の5つの最高山と5つの最深谷の間の平均高さ差を測定します。すべての偏差を平均するRaとは異なり、, Rzは極値を捉えるため、孤立した深い谷や鋭い山に対してより敏感です。.
これが電解研磨表面にとってなぜ重要なのでしょうか?表面は低いRa平均を持ちながら、 電解研磨で完全に除去されなかった以前の機械加工や研削による孤立した深い谷. を含む可能性があります。これらの谷はRaには見えませんがRzには捉えられ、製薬、食品加工、半導体用途において汚染を閉じ込めるまさにそのような特徴です。.
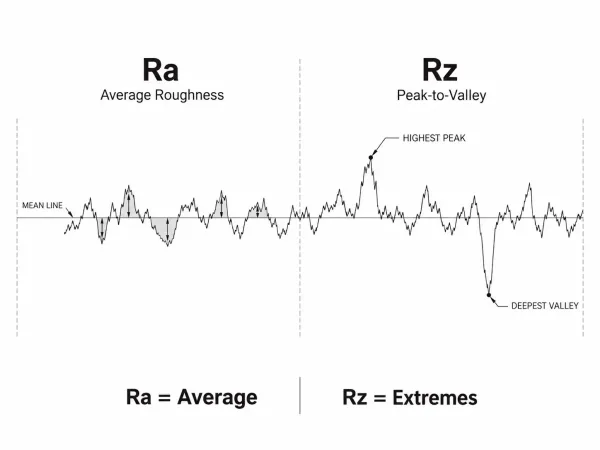
Raは平均表面偏差を表し、RzはRaでは平均化される可能性のあるより大きな山と谷を強調します。.
| パラメータ | 測定内容 | 一般的なEP範囲 | 重要な理由 |
|---|---|---|---|
| Ra | 平均線からの平均偏差 | 1~0.4 µm(4~16 µin) | 標準的な合否判定基準。ほとんどの図面でRaを指定 |
| Rz | 最大高さ粗さ(山頂から谷底までの平均高さ) | ≤ 1.0 µm | Raでは平均化されてしまう孤立した欠陥を検出 |
| Rq | 二乗平均平方根粗さ | Raよりやや高い値 | 外れ値に対してより敏感。一部の半導体仕様で使用 |
実務上のガイダンス: 電解研磨された板金部品では、, Raを主要な合否判定基準として指定し、汚染に敏感な環境で使用される部品にはRzを二次チェックとして追加してください. 。図面には、両方の値を単位および測定規格とともに記載してください。例えば: “「Ra ≤ 0.4 µm(ISO 4287準拠)、Rz ≤ 1.0 µm(ISO 4287準拠)」”
接触式と非接触式プロフィロメータ — 適切な方法の選び方
接触式と非接触式の測定の選択は、どちらが「優れているか」の問題ではなく、 お客様の部品形状、表面状態、検査目的にどちらの方法が適合するかの問題です。.
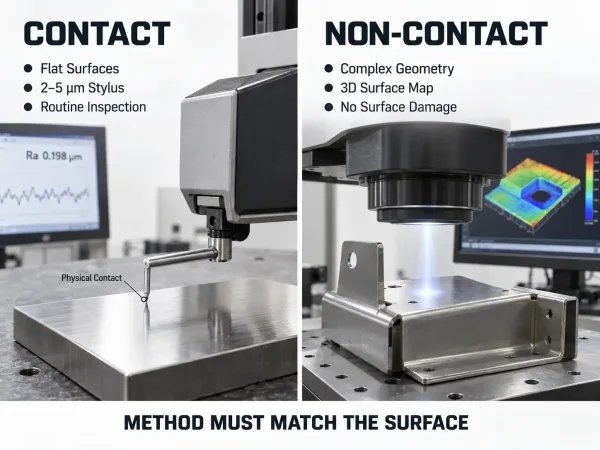
電解研磨された板金表面粗さを測定するための接触式触針法と非接触式光学法の比較。.
触針式プロフィロメータ(接触式)
ダイヤモンドチップの触針が表面を走査し、垂直変位を記録します。. 製造現場における表面粗さ検証で最も一般的な方法です。.
使用に適する場合: 触針が一貫した接触を維持できる平坦または緩やかに湾曲した電解研磨表面。ほとんどの現場検査および受入検査用途。.
電解研磨表面における限界:
- 触針先端半径(通常2~5 µm)では、電解研磨によって形成された微細な平滑面の特徴を十分に分解できない場合があります。.
- 反射性の高い電解研磨表面では、触針が微細な山を「飛び越え」、実際の表面仕上げではなく マクロ形状を反映した測定値が得られることがあります.
- 接触力が高すぎると、触針が軟質な電解研磨表面に傷を付ける可能性があります。.
光学式プロフィロメータ(非接触式)
レーザー干渉法、白色光走査、または共焦点顕微鏡を用いて表面形状を測定し、 物理的な接触は行いません.
使用に適する場合: 複雑な形状(内面、小さな半径、溶接部近傍)、軟質材料、または 単一ラインのトレースではなく3D表面マッピングが必要な場合.
電解研磨部品における利点:
- 表面損傷のリスクなし。.
- より高い分解能(一部のシステムでは0.1 nmまで)により、触針では捉えられない微細な平滑面の特徴を分解できます。.
- 単一のトレースに沿うだけでなく、エリア全体の表面均一性をマッピングできます。.
制限事項: 設備コストが高くなります。訓練されたオペレーターが必要です。表面反射率は、鏡面グレードの電解研磨表面における測定精度に影響を与える可能性があります。.
表面粗さ比較片
既知のRa値を持つ物理的参照サンプルで、視覚的および触覚的な比較に使用されます。.
使用に適する場合: 現場でのスクリーニングのみ。. 電解研磨部品の正式な受入検査には適していません なぜなら、Ra 0.2 µmとRa 0.4 µmの視覚的な違いは肉眼では見えないからです。.
電解研磨板金への推奨事項: 接触式粗さ計を主要な検査ツールとして使用し、光学式プロフィロメトリーを重要部品の二次的または検証方法として使用してください。. 比較片は予備スクリーニングにのみ使用すべきです。.
電解研磨表面粗さを規定する業界標準
電解研磨表面粗さにはいくつかの規格が適用され、それぞれ異なる目的を果たします。. 図面がどの規格を参照しているか — そしてそれが実際に何を要求しているかを知ることで、検査時の誤解を防ぐことができます。.
| 規格 | 適用範囲 | 定義内容 |
|---|---|---|
| ISO 4287 | 表面性状パラメータ | Ra、Rz、Rq、その他の粗さパラメータの定義 |
| ISO 4288 | サンプリング規則 | カットオフ長さ(λc)、評価長さ、トレース数 |
| ASME BPE SF1~SF6 | バイオプロセシング機器の仕上げ | 機械研磨(SF1~SF3)および電解研磨(SF4~SF6)表面の最大Ra値、ならびにピット、スクラッチ、介在物の限界値 |
| ASTM B912 | ステンレス鋼の不動態化 | 電解研磨後の不動態化に関する要件;Raは定義していません |
| SEMI F19 | 半導体接液表面 | 超高清浄度アプリケーション向けの表面仕上げおよび不動態化要件 |
ASME BPEは詳細に理解する価値があります なぜなら、それはRaを超えた内容を含んでいるからです。各SF指定(電解研磨表面の場合はSF4、SF5、SF6)は、 最大Ra値だけでなく、許容されるピット、スクラッチ、介在物も定義しています — さらに測定方法に関する定義されたプロトコルも含まれます. 。これは、ASME BPE検査が単一の粗さ計の読み取りではないことを意味します;; 欠陥基準に対する目視検査が含まれます。.
| 指定 | 方法 | 最大Ra | 追加基準 |
|---|---|---|---|
| SF4 | 電解研磨 | 15 µin(0.38 µm) | ASME BPE Part SFに基づくピット、スクラッチ、介在物の限界値 |
| SF5 | 電解研磨 | 20 µin(0.51 µm) | SF4と同じ欠陥基準 |
| SF6 | 電解研磨 | 25 µin(0.64 µm) | SF4と同じ欠陥基準 |
板金購入者向けの重要ポイント: 図面がASME BPEを参照している場合、, サプライヤーは完全な受け入れパッケージに準拠する必要があります — Ra値だけでは不十分です。. 図面が以下のみを指定している場合 “「ISO 4287に準拠したRa ≤ 0.4 µm」” 検査は粗さ測定に限定され、欠陥基準を別途追加しない限り含まれません。.
電解研磨された板金部品の段階別検査ワークフロー
以下のワークフローは、接触式粗さ計を使用した電解研磨板金部品の受入検査に適用されます。光学式測定への調整は該当箇所に記載しています。.
測定前の準備
- 表面を清掃します。. リントフリークロスとイソプロピルアルコールで指紋、油分、残留物を除去します。. 残留汚染はRa測定値を歪めます。.
- 部品を安定させます。. 部品を粗さ計ステージまたは防振面上に固定します。. 測定中の移動は結果を無効にします。.
- 計器の校正を確認します。. 各セッション前に認証済み基準試験片を測定します。測定値が認証値から逸脱した場合、, 続行する前に再校正してください。.
測定箇所の選定
電解研磨板金部品の場合、以下の箇所で測定します:
- 平板パネル領域 — 主要な受け入れゾーン;少なくとも 異なる方向で3本のトレース.
- 曲げ領域 — 電解研磨は曲げの外側で平板材と同じRaに達しない場合があります。測定 曲げ半径付近で2~3本のトレース.
- 溶接隣接領域 — 部品が溶接されている場合、測定 溶接トウから10~15 mm. 。熱影響部は異なる表面特性を持つ場合があります。.
- エッジとコーナー — 電解研磨は電流密度集中のため鋭いエッジでは効果が低くなります。エッジが機能面または外観面である場合に測定します。.
サンプリングパラメータの定義
ISO 4288に従ってください カットオフ長さと評価長さ:
| Ra範囲(µm) | カットオフ長さλc(mm) | 評価長さ(mm) |
|---|---|---|
| 0.006–0.02 | 0.08 | 0.4 |
| 0.02–0.1 | 0.25 | 1.25 |
| 0.1–2.0 | 0.8 | 4.0 |
| 2.0–10.0 | 2.5 | 12.5 |
ほとんどの電解研磨板金部品(Ra 0.1~0.4 µm)の場合、カットオフ長さは 8 mm で、評価長さは 0 mm.
測定の実施
- スタイラスを位置決めします 表面に対して垂直に.
- 少なくとも以下を実行してください 3本のトレース 各測定箇所において、少なくとも1 mm間隔で。.
- 計算する 平均Ra 各箇所の全トレースにわたる。.
- 平均が仕様を超える場合、, 不適合を宣言する前に、追加のトレースを実施して確認する。.
記録と報告
適合検査報告書には以下を含めるべきである:
- 部品番号、図面改訂番号、発注番号
- 測定機器のモデルと校正日
- 測定箇所(図面または写真への参照)
- 使用したカットオフ長さと評価長さ
- 個々のRa測定値と計算された平均値
- Rz測定値(指定がある場合)
- 図面仕様を参照した合否判定
Ra測定値が期待値と一致しない場合 — トラブルシューティングガイド
仕様外のRa測定値は、自動的に部品が不良であることを意味しない。. 部品を拒否したりサプライヤーを非難する前に、以下の決定木に従って検討すること。.
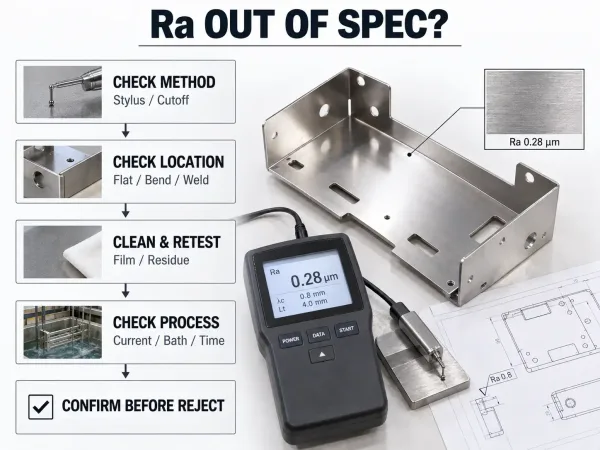
仕様外のRa測定値の測定、位置、汚染、またはプロセス原因を特定するためのトラブルシューティングワークフロー。.
原因1:測定方法の不一致
症状: Ra測定値が予想より高いが、表面は滑らかに見え、触感も滑らかである。.
考えられる原因: 触針先端の形状またはカットオフ長さが、電解研磨によるマイクロスムーズな特徴を分解できていない。. 粗さ計が表面粗さではなくマクロ形状を測定している。.
対処: より細い触針先端(半径2 µm)を備えた粗さ計に切り替える または光学式プロフィロメトリーを使用する。可能であればSEMで検証する。 原因2:誤った位置での測定.
平坦なパネルではRaは仕様内であるが、曲げ部、溶接部、またはエッジ付近で仕様外となる。
症状: これらの領域では、電流密度の変動、事前の表面損傷、または幾何学的制約により、電解研磨の効果が低減される。.
考えられる原因: 仕様外の位置が図面で定義された検査ゾーン内にあるかどうかを確認する。 図面に検査ゾーンが定義されていない場合、これは仕様のギャップであり、次回の改訂で対処すべきである。.
対処: 原因3:表面汚染または残留フィルム. 同一部品内でRa測定値がばらつく。.
表面に電解研磨の残留フィルム、指紋、または梱包残留物が付着している。
症状: イソプロピルアルコールで表面を徹底的に清掃し、再測定する。.
考えられる原因: 測定値が安定すれば、問題は汚染であり、表面粗さではなかった。.
対処: 原因4:実際のプロセス偏差. 測定方法と位置を確認した後でも、複数の部品にわたってRaが一貫して仕様外である。.
電解研磨プロセス自体が管理不能となっている —
症状: 不適切な電流密度、浴液化学の劣化、不十分な処理時間、または温度偏差。.
考えられる原因: バッチのサプライヤープロセスログを要求する。電流密度、浴温度、処理時間を認定パラメータと比較する。 プロセスデータが偏差を確認した場合、部品の再処理が必要となる可能性がある。.
対処: 重要なポイント:. プロセス不良を想定する前に、常に測定誤差を排除すること。再測定のコストは、良品バッチを拒否したり不良品バッチを受け入れるコストに比べて取るに足らない。.
検査紛争のほとんどは、現場ではなく発注書に起因する。 図面またはRFQが明確に定義していない場合、.
発注前に確認すべきこと — 電解研磨表面粗さの調達チェックリスト
ほとんどの検査紛争は、現場ではなく発注書に端を発する。. 図面またはRFQが明確に定義していない場合、 検査方法、合否基準、および測定箇所, 、買い手と供給者の双方が要求事項を独自に解釈することになり、その解釈は異なるものとなります。.
図面およびRFQで電解研磨表面粗さを指定する際は、以下のチェックリストを使用してください:
- Raは単位と公差を付けて指定する (例:ISO 4287に準拠したRa ≤ 0.4 µm)。「平滑仕上げ」や「鏡面研磨」とは記載しないでください — これらは視覚的な表現であり、測定可能な仕様ではありません。.
- Rzを二次基準として追加する 部品が汚染に敏感な用途(医薬品、食品、半導体)で使用される場合。.
- 測定規格を参照する (パラメータにはISO 4287、サンプリング規則にはISO 4288)。ASME BPEが適用される場合は、SF指定を明記してください。.
- 検査箇所を定義する 図面上で — 平坦部、曲げ部、溶接近傍部、およびエッジ。特定の表面のみ電解研磨が必要な場合は、明確にマーキングしてください。.
- 箇所ごとのトレース数を指定する (最低3回を推奨)。.
- 測定方法を確認する 供給者と — 接触式プロフィロメータ、光学式プロフィロメータ、またはその両方。供給者が受入検査と異なる方法を使用している場合、測定値が一致しない可能性があります。.
- 不適合表面の処置を定義する — 手直し、拒否、または特採。電解研磨部品は再処理が可能な場合がありますが、これは合金、形状、および残存する寸法公差によって異なります。.
当社の経験から: 当社が確認する検査紛争の最も一般的な原因は、図面に “「Ra ≤ 0.4 µm」と測定方法や箇所を定義せずに指定していること. です。2台の異なるプロフィロメータ — または2人の異なる作業者 — が同じ電解研磨表面で 1~0.15 µm異なる測定値を出すことがあります. 。方法を指定することで、この曖昧さが排除されます。.